LANGUAGE
เครื่องอัดรีดขนาด 90 มม. อัตรา 380 กก./ชม. สำหรับเปลือก PVC มักจะตกตะกอนที่ 330 กก./ชม. เมื่อสายการผลิตวิ่ง 3 รอบบนคอมปาวน์ที่มีโหลดฟิลเลอร์ที่หนักกว่า และผู้ปฏิบัติงานจะโทษแม่พิมพ์ ปั๊มสุญญากาศ หรือสกรู ในการตรวจสอบข้อมูลจำเพาะส่วนใหญ่ที่เราพิจารณา ความไม่ตรงกันถูกล็อคไว้เมื่อหลายเดือนก่อน เมื่อมีการเลือกรูปทรงของสกรูสำหรับสารประกอบหนึ่ง และต่อมากลุ่มไลน์ถูกขอให้เรียกใช้อีกสารประกอบหนึ่ง
รุ่นสั้น
เครื่องอัดรีดแบบสกรูจะถูกเลือกตามความเร็วของคอมพาวด์และไลน์ ไม่ใช่ตามน้ำหนักที่ระบุ ฉนวนและเปลือก PVC นั่งสบายบนสกรูเดี่ยว 20–24:1 แอล/ดี พร้อมอัตราส่วนการบีบอัด 2.5–3.5 ฉนวน PE และ XLPE ที่ความเร็วสูงจำเป็นต้องมีการป้อนแบบร่อง 25–30:1 L/D และส่วนกั้นเพื่อรักษาอุณหภูมิหลอมละลายให้เรียบ จับคู่ตัวแปรทั้งสามดังกล่าว และข้อร้องเรียนเกี่ยวกับการดริฟท์ของเส้นผ่านศูนย์กลางและเสถียรภาพเอาท์พุตส่วนใหญ่จะได้รับคำตอบก่อนที่จะเปิดดรัมแรกของสารประกอบ
สิ่งต่อไปนี้คือวิธีที่เรขาคณิตแม็ปกับสายเคเบิล ซึ่งตัวเลขใดอยู่ในข้อกำหนดการซื้อ และการตรวจสอบที่ทำให้เอาต์พุตมีเสถียรภาพในปีที่สาม
จริงๆ แล้วสกรูกำลังทำอะไรอยู่ในกระบอกสูบ
สกรูตัวเดียวทำงานสามงานในการหมุนครั้งเดียว: ลำเลียงเม็ดเย็น ละลายกับผนังถังที่ได้รับความร้อน และปั๊มของเหลวที่ละลายผ่านแผ่นเบรกเกอร์เข้าไปในครอสเฮดด้วยแรงดันคงที่เพียงพอที่จะยึดความหนาของผนัง แต่ละงานอาศัยอยู่ในโซนของตัวเอง และแต่ละโซนจะถูกกำหนดตามความลึกของเที่ยวบิน
โซนฟีด
เที่ยวบินลึกประมาณ 0.12–0.18 D หน้าที่ของมันคือการลำเลียงตามปริมาตร ดังนั้นผลผลิตจึงเป็นไปตามความหนาแน่นรวมของเม็ดและรูปร่างของเม็ด นี่คือโซนที่กระบอกร่องได้รับการออกแบบให้มั่นคง
โซนการบีบอัด
ความลึกของการบินลดลงตั้งแต่ระดับป้อนไปจนถึงความลึกในการวัดแสง อัตราส่วนระหว่างทั้งสองคืออัตราส่วนการบีบอัด อนุภาคที่ต่ำเกินไปและยังไม่ละลายไปถึงแม่พิมพ์ สูงเกินไปและความร้อนจากแรงเฉือนจะเพิ่มอุณหภูมิที่หลอมละลาย 15–25 °C
โซนวัดแสง
ความลึกตื้นคงที่ โดยทั่วไปจะยาว 5–8 D นี่คือปั๊ม และความเสถียรของแรงดันมีอิทธิพลต่อความทนทานต่อเส้นผ่านศูนย์กลางมากกว่าลูปควบคุมดาวน์สตรีมใดๆ
แผ่นเบรกเกอร์และครอสเฮด
แผ่นกรองสร้างแรงดันต้าน 15–30 MPa แม่พิมพ์แรงดันจะจัดการกับฉนวน ส่วนแม่พิมพ์แบบท่อจะจัดการกับปลอก สกรูจะตัดสินใจว่าจะเติมสิ่งใดสิ่งหนึ่งอย่างมั่นคงเพียงใด
ปลายน้ำ เรขาคณิตจะหยุดสำคัญหากส่วนที่เหลือของเส้นไม่สามารถตามทันได้ บนเส้นฉนวน XLPE สายการอัดรีดลวดและสายเคเบิล ต้องปรับอุณหภูมิของลำกล้องให้สมดุล ความยาวในการทำความเย็นของราง ความตึงของกว้าน และความเร็วการรับในหน้าต่างจุดกำหนดจุดเดียว และสกรูเป็นเพียงจุดเชื่อมต่อแรกในห่วงโซ่นั้นเท่านั้น
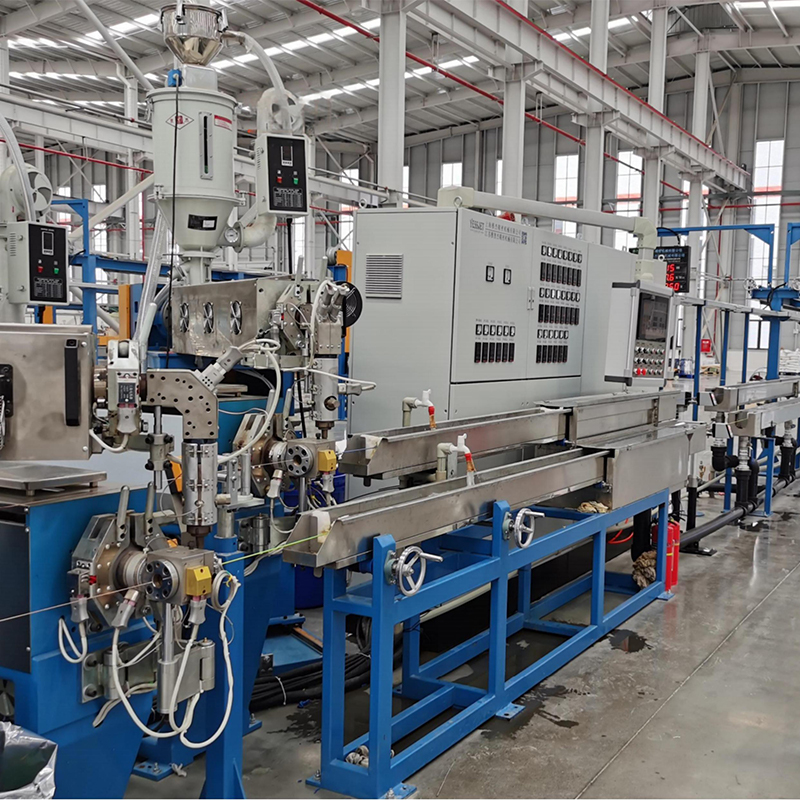
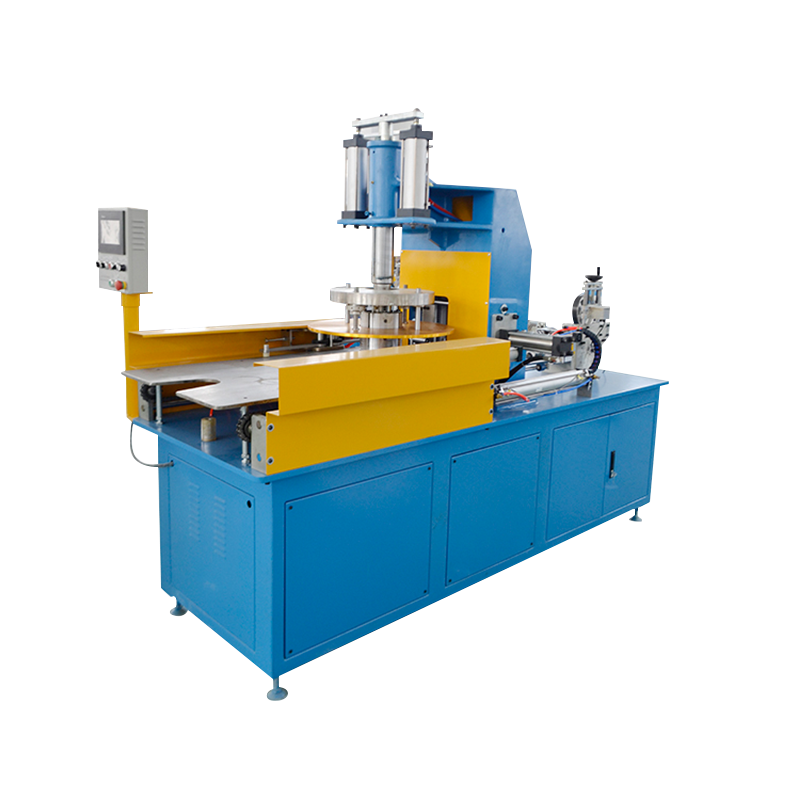
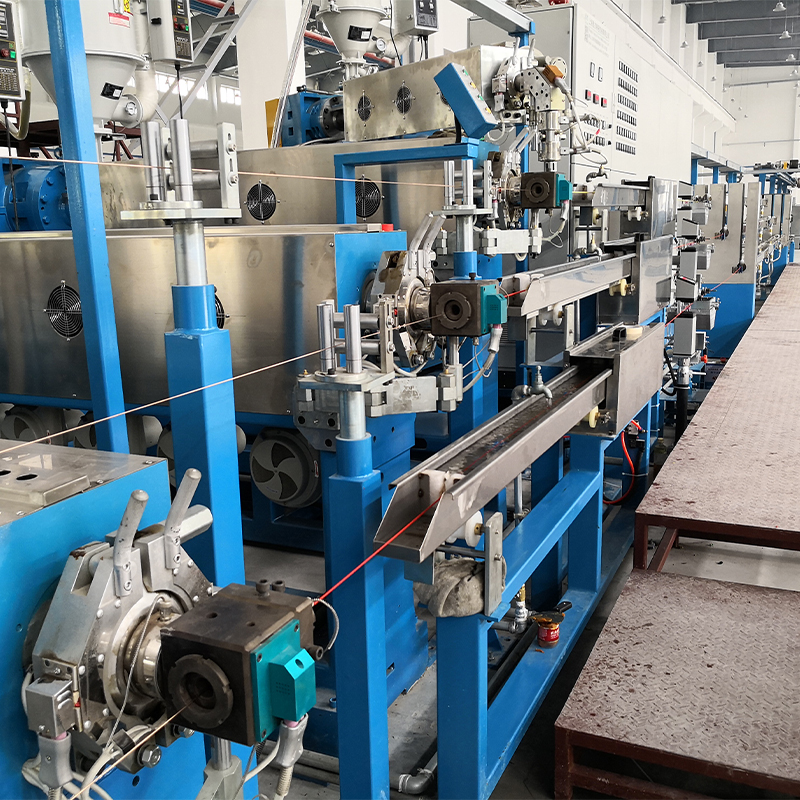 เครื่องอัดรีดสายเคเบิล XLPE/PE พร้อมถังน้ำหล่อเย็น สำหรับเส้น PE เชื่อมขวางซึ่งไม่สามารถนำการหลอมกลับมาทำใหม่ได้ เครื่องอัดรีดในตัวและถังเก็บน้ำแบบหลายส่วนนี้รองรับฉนวนอย่างต่อเนื่องพร้อมการควบคุมความเย็นและเอาต์พุตที่เสถียร ดูผลิตภัณฑ์ →
PE เชื่อมขวางเพิ่มเดิมพันเนื่องจากการหลอมไม่สามารถนำกลับมาทำใหม่ได้ เครื่องจักร PE/XLPE เฉพาะที่มีรางน้ำที่เข้ากันจะช่วยให้การหลอมเหลวอยู่ในแถบแคบๆ และป้องกันการเชื่อมขวางภายในถังก่อนเวลาอันควร ซึ่งเป็นโหมดความล้มเหลวที่ปรากฏเป็นจุดเจลสามวันในการดำเนินการผลิต
การเปรียบเทียบการออกแบบสกรูกับตัวเลขที่กำหนดเอาต์พุต
เมื่อซัพพลายเออร์สองรายเสนอราคาเส้นผ่านศูนย์กลางเท่ากัน ความแตกต่างจะอยู่ที่ L/D อัตราส่วนกำลังอัด และการออกแบบอัตราป้อน ช่วงด้านล่างคือช่วงที่เราเปรียบเทียบบ่อยที่สุดระหว่างการตรวจสอบทางเทคนิค
ช่วงบ่งชี้ที่ดึงมาจากข้อกำหนดคุณลักษณะของสายเคเบิล ยืนยันกับการทดสอบร้านค้าเกี่ยวกับสารประกอบของคุณเองก่อนลงนามเสมอ
เครื่องจักรสกรูคู่ครองงาน PVC แบบผสมแห้ง เนื่องจากชั้นที่เชื่อมต่อกันนั้นเช็ดได้เองและลำเลียงผงโดยไม่ต้องมีขั้นตอนการผสมล่วงหน้า บนสายฉนวน สกรูตัวเดียวยังคงได้เปรียบในเรื่องความเสถียรของแรงดันหลอมเหลวและราคาต่อกิโลกรัม/ชั่วโมง ซึ่งเป็นเหตุผลว่าทำไมจึงมักเลือกทำบนสารประกอบมากกว่าการนับจำนวนสกรู
สิ่งที่แผ่นข้อมูลทิ้งไว้: โดยที่เอาต์พุตไปอย่างเงียบ ๆ
เอาท์พุตของแผ่นป้ายชื่อจะถูกวัดด้วยสกรูใหม่ ชุดตะแกรงที่สะอาด และคอป้อนที่เรียบร้อย เส้นจริงสูญเสียปริมาณงานในตำแหน่งที่คาดเดาได้ห้าตำแหน่ง และมีเพียงตำแหน่งเดียวเท่านั้นที่เป็นมอเตอร์
14%
การกวาดล้างเที่ยวบิน
9%
สกรีนแพ็คคืบคลาน
7%
ข้อ จำกัด ตาย
6%
คอลอย
4%
วงเครื่องทำความร้อน
สัดส่วนการสูญเสียปริมาณงานบ่งชี้ที่วัดตลอดกรอบเวลาสองปีบนเส้นฉนวนขนาด 90 มม.
การกวาดล้างเที่ยวบินเป็นเรื่องที่เงียบ โดยทั่วไปสกรูขนาด 90 มม. ตัวใหม่จะทำงานที่ระยะห่างในแนวรัศมี 0.20–0.30 มม. ของเหลวที่หลอมละลายผ่านไปประมาณ 0.45 มม. เลื่อนกลับเหนือชั้นลอย เอาท์พุตลดลง และอุณหภูมิหลอมเหลวจะเพิ่มขึ้นที่จุดที่กำหนดเดียวกัน เนื่องจากไม่มีอะไรเตือน การดรอปจึงถูกตำหนิที่บริเวณนั้น การคืบของแรงดันของชุดกรองหน้าจอจะซ่อนในลักษณะเดียวกัน นั่นคือ ค่าความดันส่วนต่างที่เพิ่มขึ้นที่อ่านได้บนแผ่นเบรกเกอร์ถือเป็นคำเตือนแรกสุดของคุณว่าปั๊มทำงานหนักเกินกว่าที่ควรจะเป็น
โดยที่เครื่องจักรเหล่านี้ใช้ในการผลิตสายเคเบิล
โรงงานผลิตสายเคเบิลที่เราจัดหาให้ทั่วทั้งโรงงาน การแบ่งด้านล่างแสดงให้เห็นว่ากำลังการผลิตเครื่องอัดรีดมีการกระจายตามผลิตภัณฑ์ขั้นสุดท้ายอย่างไร ไม่ใช่ตามขนาดเครื่องจักร
ฉนวนและเปลือกพีวีซี — 38%
สายไฟ PE และ XLPE — 31%
LSZH และทนไฟ — 14%
LAN และการสื่อสาร — 11%
ชนิดพิเศษและโฟม — 6%
แอปพลิเคชันมีความสำคัญเนื่องจากจะเปลี่ยนสิ่งที่บรรทัดต้องทำเมื่อหยุด เส้นเปลือกทนต่อการหยุดสั้น ๆ สำหรับการเปลี่ยนรอก สายละเอียดและสาย LAN ไม่มี และนั่นคือจุดนั้น ระบบสะสมและแดนเซอร์สำหรับไลน์การอัดรีดแบบต่อเนื่อง หาตำแหน่งโดยถือบัฟเฟอร์ของสายเคเบิลและดึงแรงดึงคงที่ในขณะที่เปลี่ยนรีลดาวน์สตรีม
การระบุเครื่องอัดรีดแบบสกรู: การตรวจสอบห้าขั้นตอน
ข้อกำหนดการจัดซื้อที่ยังคงเหลืออยู่จากการทดสอบเดินเครื่องมักจะเป็นไปตามลำดับการตัดสินใจเดียวกัน
ขั้นตอนที่ 1 — แก้ไขสารประกอบก่อนน้ำหนัก
บันทึกดัชนีการหลอมเหลว ปริมาณสารตัวเติม เพดานอุณหภูมิหลอมละลายที่อนุญาต และช่วงความหนาของผนัง สารประกอบสองชนิดที่ดูคล้ายกันในเอกสารข้อมูลอาจต้องการอัตราส่วนกำลังอัดที่แตกต่างกัน 4:1
ขั้นตอนที่ 2 — ขนาดเอาต์พุตที่แม่พิมพ์ ไม่ใช่บนแผ่นป้าย
รับน้ำหนักกก./ชม. ที่ต้องการที่ครอสเฮดด้วยความเร็วเส้นสูงสุดของคุณ และเพิ่มพื้นที่ส่วนหัว 15% สำหรับการเปลี่ยนแปลงของคอมปาวน์และการสึกหรอของสกรู
ขั้นตอนที่ 3 — ตัดสินใจออกแบบฟีด
ฟีดแบบร่องซื้อผลผลิตที่เสถียรด้วยเม็ด PE ที่ไหลอย่างอิสระ การเจาะที่เรียบช่วยให้การลับคมและการผสม PVC เบายิ่งขึ้น
ขั้นตอนที่ 4 — ตรวจสอบระบบขับเคลื่อนและกระปุกเกียร์
สอบถามเส้นโค้งแรงบิดที่ช่วงความเร็วต่ำสุดและปัจจัยการบริการกระปุกเกียร์ที่รอดพ้นจากชุดหน้าจอที่จนตรอก ไม่ใช่โหลดในสภาวะคงที่
ขั้นตอนที่ 5 — เขียนแบบทดสอบการยอมรับ
สี่ชั่วโมงต่อเนื่องกับสารประกอบของคุณ โดยมีการบันทึกอุณหภูมิหลอมละลาย ความคลาดเคลื่อนของเส้นผ่านศูนย์กลาง พลังงานจำเพาะเป็น kWh/กก. และการวัดการถอนสกรูก่อนส่งมอบ
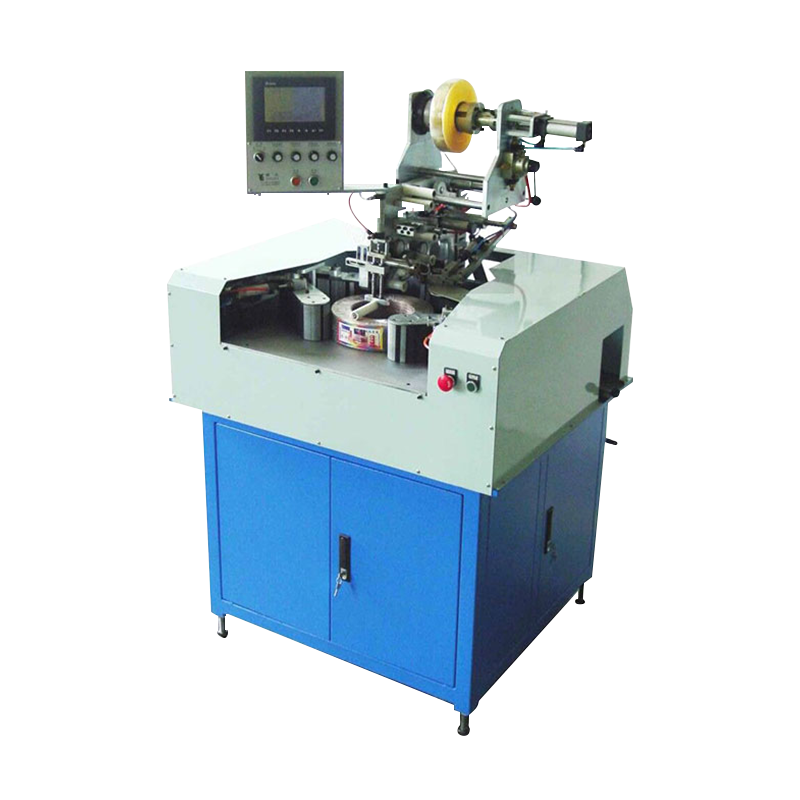
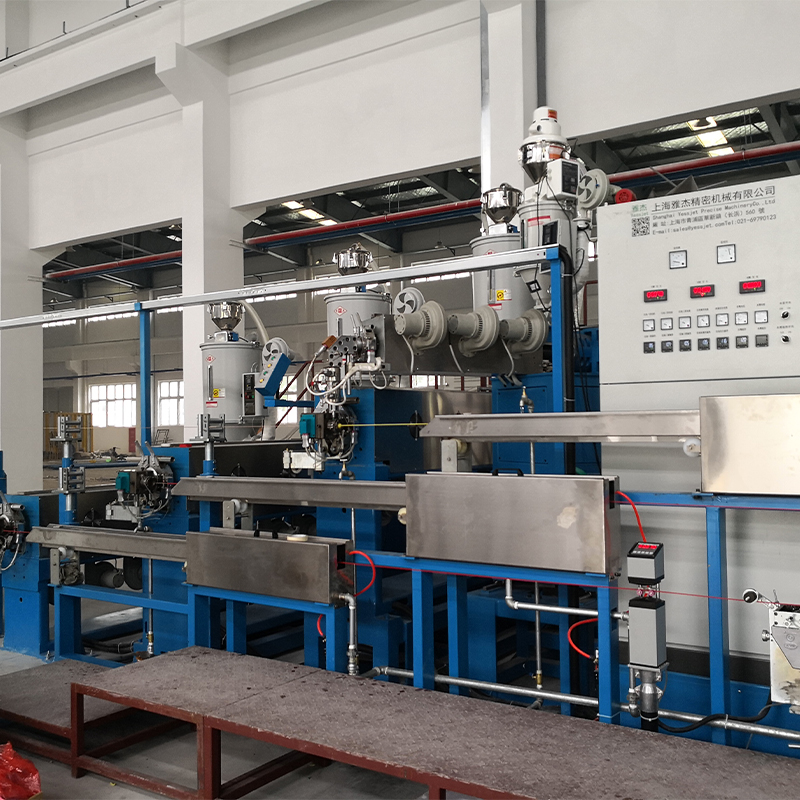 ระบบการอัดรีดสายเคเบิลประสิทธิภาพสูง PE / PVC อัตโนมัติเต็มรูปแบบ เมื่อวางแผนสายเคเบิล PE/PVC ใหม่ ระบบบูรณาการนี้ครอบคลุมถึงการจ่ายออกอัตโนมัติ การอัดขึ้นรูปที่แม่นยำ การระบายความร้อน การดึงออก และการรับขึ้น เพื่อลดการแทรกแซงโดยคน ดูผลิตภัณฑ์ →
ในกรณีที่มีการวางแผนสายการผลิตใหม่แทนที่จะเปลี่ยนเครื่องจักรเพียงเครื่องเดียว คำถามที่เป็นประโยชน์คือใครเป็นเจ้าของอินเทอร์เฟซ — อุณหภูมิของลำกล้อง ความตึงของกว้าน การขดม้วนและการวางบนพาเลท — เนื่องจากการการส่งมอบที่ไม่ตรงกันคือจุดที่ความล่าช้าในการขึ้นเครื่องส่วนใหญ่เกิดขึ้น
การรักษาสกรูให้ซื่อสัตย์: การบำรุงรักษาและการปฏิบัติตามข้อกำหนด
- วัดระยะห่างจากการบินในแนวรัศมีและการสึกหรอของลำกล้องทุกๆ 12 เดือน บันทึกเทียบกับค่าการทดสอบการใช้งาน เพื่อให้แนวโน้ม (ไม่ใช่จำนวนสัมบูรณ์) ทำให้เกิดการแทนที่
- บันทึกอุณหภูมิหลอมละลายและความดันต่างกันของสกรีนแพ็คในแต่ละกะ การเพิ่มขึ้น 2 MPa ในหนึ่งสัปดาห์ถือเป็นการบล็อกแพ็ค ไม่ใช่ข้อผิดพลาดในการควบคุม
- เปลี่ยนแถบทำความร้อนเป็นชุด แถบที่อ่อนแอแถบหนึ่งจะสร้างจุดเย็นที่ปรากฏเป็นแนวที่ยังไม่ละลายในฉนวน
- ล้างด้วยสารประกอบที่เข้ากันกับการวิ่งครั้งถัดไปแทนที่จะทำให้ถังแห้ง การปั่นจักรยานด้วยความร้อนเป็นสิ่งที่ทำให้เที่ยวบินแปรปรวน
- เก็บเอกสารให้สอดคล้องกับตลาดที่คุณจัดส่ง: ความปลอดภัยทางไฟฟ้าและการป้องกันตามมาตรฐานเครื่องจักรที่ได้รับการยอมรับ รวมถึงบันทึกวัสดุและกระบวนการที่ตรวจสอบย้อนกลับไปยังชุดสายเคเบิล
สิ่งเหล่านี้ไม่มีอะไรแปลกใหม่ และไม่มีสิ่งใดที่มีราคาแพงเมื่อวางแผนไว้ในข้อกำหนด เวอร์ชันราคาแพงค้นพบในปีที่สองว่าสกรู คอป้อน และชุดสกรีนได้รับเลือกโดยคนละคนกับสมมติฐานที่แตกต่างกัน
แนวทางปฏิบัติ: ถือว่าสกรูเป็นส่วนหนึ่งของระบบสายผสม ใส่ L/D อัตราส่วนการอัด การออกแบบการป้อน และระยะห่างในการบินเป็นลายลักษณ์อักษร และทดสอบทั้งสี่ก่อนที่เครื่องจักรจะออกจากการทำงาน นั่นคือสิ่งที่แยกสายการผลิตที่รับน้ำหนัก 350 กก./ชม. เป็นเวลาหนึ่งทศวรรษ ออกจากสายการผลิตที่ต้องเปลี่ยนสกรูใหม่ทุก ๆ สิบแปดเดือน