LANGUAGE
สองชั่วโมงในกะกลางคืน เครื่องอัดรีดขนาด 90 มม. ที่ใช้สายเคเบิลหุ้มฉนวน แอลแอลดีพีอี ขนาด 1 kV เริ่มสร้างพื้นผิวด้านที่เป็นคลื่นเล็กน้อย ความเร็วของสกรูคงที่ เครื่องสแกนเส้นผ่านศูนย์กลางได้รับการแก้ไขทุกๆ สองสามวินาที และแรงกดที่ศีรษะเพิ่มขึ้น 18 บาร์เหนือเส้นฐานตอนเช้า ค่าเซ็ตพอยต์ของกระบอกสูบถูกคัดลอกมาจากงาน แอลดีพีอี: 165/175/185/190 °C โดยมีแม่พิมพ์ 195 °C
สารประกอบไม่ใช่ปัญหา หน้าต่างอุณหภูมิก็ LLDPE ทำงานร้อนกว่าและแบนกว่า LDPE และจะลงโทษข้อผิดพลาดทั้งสองทิศทาง: เย็นเกินไปทำให้เจลไม่ละลายและแรงดันไฟกระชาก ร้อนเกินไปทำให้เกิดน้ำลายไหล เกิดออกซิเดชัน และผนังฉนวนที่อ่อนแอลงอย่างวัดผลได้
คำตอบสั้นๆ
LLDPE ละลายระหว่าง 120 และ 130 องศาเซลเซียส แต่จะถูกแปรรูปที่อุณหภูมิหลอมละลายที่ 180 ถึง 230 องศาเซลเซียส . โดยปกติแม่พิมพ์จะอยู่ที่ 10–20 °C เหนือโซนสูบจ่าย สำหรับฉนวนสายเคเบิล ให้คงอุณหภูมิหลอมเหลวที่วัดได้ไว้ที่ 205–215 °C และอย่าปล่อยให้มีอุณหภูมิเกิน 240 °C
ช่วงอุณหภูมิ LLDPE ที่ทำงาน โซนต่อโซน
ค่าอุณหภูมิ 120–130 องศาเซลเซียส เป็นจุดหลอมเหลวสมดุลที่วัดโดย DSC โดยจะบอกคุณว่าคริสตัลหายไปไหน ไม่ใช่ตำแหน่งที่โพลีเมอร์ไหลได้ดีพอที่จะเคลือบตัวนำที่ความเร็ว 200 ม./นาที ระหว่างการหลอมเหลวและการไหลที่ดี จะมีช่องว่าง 60–90 °C และโปรไฟล์ด้านล่างนี้คือสิ่งที่ปิดช่องว่างนั้นไว้จริงๆ
การแก้ไขสองครั้งมีความสำคัญมากกว่าจำนวนสัมบูรณ์ ขั้นแรก การอ่านค่าแถบเครื่องทำความร้อนจะอยู่ที่ 10–25 °C ต่ำกว่าอุณหภูมิหลอมเหลวจริง เนื่องจากมีการให้ความร้อนแบบเฉือนในสกรู ดังนั้นถังที่มีอุณหภูมิ 195 °C อาจให้สารหลอมเหลวที่ 215 °C ประการที่สอง LLDPE มีฤทธิ์เฉือนบางลง: การเพิ่มอุณหภูมิหลอมเหลวจะลดความหนืดและความดันลง แต่ยังช่วยลดความแข็งแรงของหลอมเหลว ซึ่งจะแสดงในภายหลังเป็นการหย่อนคล้อยบนกรวยและรูปไข่ในขดลวดที่เสร็จแล้ว
เหตุใดจุดหลอมเหลวที่มีอุณหภูมิ 120–130 °C ยังต้องใช้แม่พิมพ์ที่มีอุณหภูมิ 200 °C
กลไกสี่ประการอธิบายช่องว่างระหว่างหมายเลขแผ่นข้อมูลและจุดที่ตั้งไว้บนแผง
หน้าต่างหลอมละลายอันแคบ
การกระจายกิ่งแบบสายสั้นของ LLDPE ทำให้ผลึกส่วนใหญ่ละลายภายในอุณหภูมิประมาณ 10 °C ไม่มีขั้นตอนการทำให้อ่อนลงนานเช่นเดียวกับ LDPE ดังนั้นการเปลี่ยนจากของแข็งเป็นการไหลจึงเกิดขึ้นอย่างกะทันหัน และโซนแรกๆ จะต้องมีความร้อนอยู่แล้ว
ความหนืดไม่ใช่แค่เฟส
โลหะหลอมเย็นที่หลอมละลายเต็มที่แล้วยังมีความหนืดเกินกว่าจะกระจายทั่วผนังฉนวนหนา 2.5 มม. อุณหภูมิแม่พิมพ์อยู่ที่ 200–225 °C จะทำให้ความหนืดลดลงจนถึงจุดที่โพลีเมอร์คลายตัวก่อนที่จะหลุดออกจากพื้นดิน
Shear heat เป็นส่วนหนึ่งของงบประมาณ
พลังงานประมาณหนึ่งในสามถึงครึ่งหนึ่งที่ทำให้ประจุของสกรู PE ละลายนั้นมาจากงานเชิงกล ไม่ใช่แถบทำความร้อน นั่นคือสาเหตุที่ทำให้สกรูที่สึกหรอต้องใช้อุณหภูมิบนแผงเพิ่มขึ้น 15 °C เพื่อให้ได้อุณหภูมิหลอมละลายเท่าเดิม
เวลาที่อยู่อาศัยมีอุณหภูมิสูงสุด
การย่อยสลายตามเวลาคูณด้วยอุณหภูมิ การหลอมที่อุณหภูมิ 215 °C เป็นเวลาสองนาทีมักจะปลอดภัยกว่าการที่อุณหภูมิ 245 °C เป็นเวลา 30 วินาทีในระหว่างการสตาร์ทเครื่องอย่างช้าๆ เมื่อผลผลิตเหลือน้อยและโพลีเมอร์ยังคงอยู่
LLDPE เปรียบเทียบกับ LDPE, เอชดีพีอี และ XLPE อย่างไร
ข้อผิดพลาดด้านอุณหภูมิส่วนใหญ่ที่แผงควบคุมมาจากการนำสูตรอาหารข้างเคียงมาใช้ซ้ำ การเปรียบเทียบด้านล่างนี้แสดงให้เห็นว่าจริงๆ แล้วหน้าต่างอยู่ห่างจากกันมากเพียงใด
ปัญหาอุณหภูมิปรากฏขึ้นจริง
เมื่อสายการผลิต LLDPE เริ่มสร้างเศษซาก สาเหตุมีแนวโน้มที่จะรวมกลุ่มกัน การแยกด้านล่างสะท้อนถึงรูปแบบที่เราเห็นบ่อยที่สุดระหว่างการเยี่ยมชมการทดสอบเดินเครื่องและการแก้ไขปัญหา โดยเป็นการถ่วงน้ำหนักในการวินิจฉัย ไม่ใช่สถิติในห้องปฏิบัติการ
โหมดความล้มเหลวแบบหลอมเย็นทั้งสองโหมดคุ้มค่าที่จะแยกออกจากกัน อนุภาคเจลที่ยังไม่ละลายจะปรากฏเป็นปุ่มนูนขึ้นมาซึ่งจะคงอยู่ต่อไปจนกว่าลูกค้าจะถอดสายเคเบิลออก ในขณะที่โซนฟีดที่อดอาหารจะทำให้เกิดแรงดันแบบไซคลิกที่ 20–40 บาร์ และแถบเส้นผ่านศูนย์กลางที่มองเห็นได้ ความล้มเหลวจากการหลอมด้วยความร้อนมีลักษณะแตกต่างออกไป: สีน้ำตาลตายน้ำลายไหลบนพื้นดิน กลิ่นอะซิติกหรือขี้ผึ้งจาง ๆ ที่ศีรษะ และการยืดตัวที่จุดแตกหักจะลดลงก่อนที่ความต้านทานแรงดึงจะเกิดขึ้น
เหตุใดเกรดเรซินจึงมีความสำคัญพอๆ กับอุณหภูมิ
ประมาณ 60 เปอร์เซ็นต์ของ LLDPE ของโลกเข้าสู่วงการภาพยนตร์ ไม่ใช่สายเคเบิล ข้อเท็จจริงข้อเดียวนั้นอธิบายถึงข้อผิดพลาดที่พบบ่อยมาก นั่นคือ การซื้อเกรดฟิล์มทั่วไปเนื่องจากมีราคาถูกและมีจำหน่าย จากนั้นต้องต่อสู้กับเจลและรอยไหม้บนสายเคเบิลตลอดทั้งสัปดาห์
เกรดของสายเคเบิลมีการระบุแตกต่างกัน มองหาดัชนีการหลอมเหลวที่ควบคุมได้ภายในแถบที่แน่นหนา เอกสารแพ็คเกจสารต้านอนุมูลอิสระ จำนวนเจลต่ำ และค่าความต้านทานตามปริมาตรที่กำหนด เกรดฟิล์มอาจมีจุดหลอมเหลว 120–130 °C เท่าเดิม และยังคงไม่ผ่านการแช่น้ำที่อุณหภูมิ 90 °C เนื่องจากแพ็คเกจสารเติมแต่งไม่เคยได้รับการออกแบบสำหรับการเสื่อมสภาพทางไฟฟ้าแบบเปียก
ลำดับการเริ่มต้นและการปิดระบบที่ปกป้องหน้าต่าง
การควบคุมอุณหภูมิบน LLDPE ส่วนใหญ่เป็นปัญหาด้านวินัย ไม่ใช่ปัญหาเกี่ยวกับอุปกรณ์ ลำดับด้านล่างนี้ใช้เวลาประมาณ 45 นาที และป้องกันไม่ให้เศษซากส่วนใหญ่เกิดขึ้นจากการเปลี่ยนกะ
1. ตรวจสอบเซ็นเซอร์ ตรวจสอบเทอร์โมคัปเปิลทุกตัวกับโพรบที่สอบเทียบแล้ว การเบี่ยงเบนของอุณหภูมิ 15 °C บนโซนสูบจ่ายก็เพียงพอแล้วที่จะทำให้ของเหลวที่หลอมละลายอยู่นอกช่วงโดยไม่มีสัญญาณเตือนใดๆ
2. แช่ช้าๆ ทำความร้อนจากความเย็นถึง 160 °C และค้างไว้ 30–40 นาทีก่อนสตาร์ทสกรู ทางลาดที่รวดเร็วจะทำให้ส่วนหัวเย็นกว่ากระบอกลม และทำให้เกิดกระแสไฟกระชากในชั่วโมงแรก
3. ล้างแล้วลาด ล้างโพลีเมอร์ก่อนหน้านี้ด้วยสารประกอบกำจัด PE จากนั้นก้าวขึ้นเพื่อรันจุดที่ตั้งไว้ที่ 15–20 รอบต่อนาทีโดยให้แม่พิมพ์เปิดออกสู่บรรยากาศ
4. อ่านละลายจริง ตรวจสอบการหลอมละลายที่แม่พิมพ์ ปรับสองโซนสุดท้าย จากนั้นจึงเพิ่มความเร็วของสายการผลิตเป็นขั้นละ 10 ม./นาที ในขณะที่ดูแรงกดที่ศีรษะ
5. หยุดทำความสะอาด สำหรับการหยุดระยะสั้น ให้ตั้งเครื่องทำความร้อนไว้ที่ 150 °C แทนที่จะปิดเครื่อง สำหรับการหยุดนานๆ ให้ล้างและคลายสกรูเพื่อหลีกเลี่ยงปลั๊กเย็น
6. บันทึกทุกการเปลี่ยนแปลง บันทึกอุณหภูมิหลอมละลาย แรงกดของหัวพิมพ์ และความเร็วของท่อต่อม้วน เพื่อให้สามารถติดตามข้อร้องเรียนในภายหลังได้จากการทำงานเฉพาะ
ฮาร์ดแวร์ที่ยึดหน้าต่างให้มั่นคง
จุดที่กำหนดจะคงไว้เมื่อเครื่องสามารถทำซ้ำได้เท่านั้น รายละเอียดฮาร์ดแวร์สามประการมีความสำคัญในสายการผลิต LLDPE: สกรู PE ที่มี L/D เพียงพอ และส่วนกั้นหรือส่วนผสม ชุดตะแกรงที่มีขนาดเหมาะสมซึ่งไม่เพิ่มแรงกดดัน และแม่พิมพ์ที่มีความยาวเพียงพอสำหรับส่วนที่ละลาย สกรูสำหรับงานทั่วไปที่มีการบีบอัดต่ำจะใช้ LLDPE แต่โดยปกติแล้วจะต้องใช้ความร้อนเพิ่มขึ้น 10–15 °C เพื่อให้ได้คุณภาพพื้นผิวเท่าเดิม ซึ่งจะทำให้ระยะปลอดภัยด้านความร้อนสั้นลง
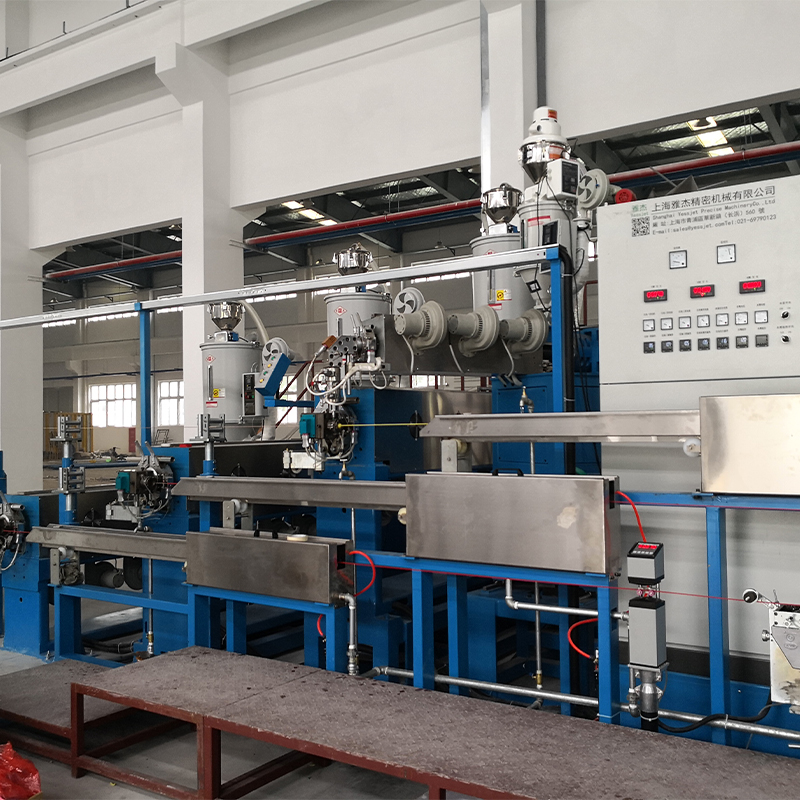 เครื่องอัดรีดสายเคเบิล PP, PVC และ PE ประสิทธิภาพสูง แกนอัดขึ้นรูปมัลติฟังก์ชั่นสำหรับฉนวนและแจ็คเก็ต เข้ากันได้กับ PP, PVC และ PE และนำเสนอสำหรับการผลิตสายเคเบิลที่ให้ผลตอบแทนสูงและประหยัดพลังงาน ดูผลิตภัณฑ์ →
ในกรณีที่เอาต์พุตต้องคงที่ตลอดการเปลี่ยนใบมีดพวง ความคงตัวของอุณหภูมิและความต่อเนื่องของเส้นก็เป็นปัญหาเดียวกัน ที่ ระบบสะสมและแดนเซอร์สำหรับไลน์การอัดรีดแบบต่อเนื่อง ให้เครื่องอัดรีดทำงานด้วยความเร็วของสกรูคงที่ในขณะที่ด้านที่ดึงขึ้นเปลี่ยนวงล้อ ซึ่งจะขจัดวงจรการทำความร้อนขึ้นและเย็นลงซ้ำๆ ซึ่งทำให้อุณหภูมิหลอมละลายเคลื่อนไป
การเลือกเครื่องอัดรีดสมควรได้รับการตรวจสอบก่อนที่โปรไฟล์อุณหภูมิจะเสร็จสิ้น คำแนะนำของเราในการ เครื่องอัดรีดสายเคเบิล PP, PVC และ PE ประสิทธิภาพสูง ครอบคลุมถึงรูปทรงของสกรู การจับคู่เอาต์พุต และความแตกต่างในทางปฏิบัติระหว่างการกำหนดค่าเครื่องจักรเดี่ยวและสายการผลิตแบบรวม
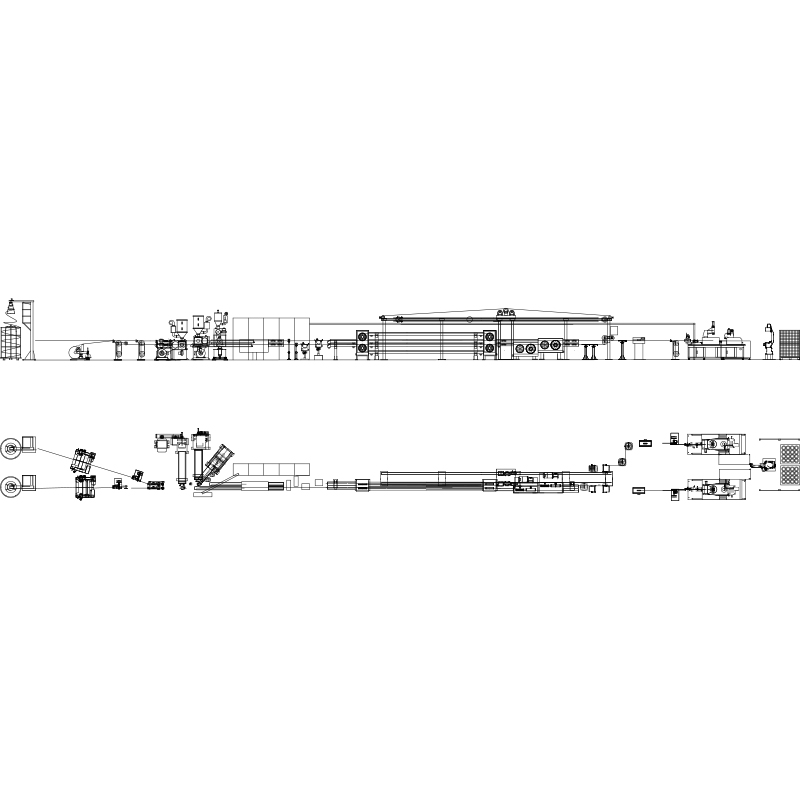 สายการอัดรีดลวดและสายเคเบิลสำหรับสายเคเบิลหุ้มฉนวนและเปลือก สายการผลิตอัตโนมัติสำหรับสายไฟและสายเคเบิลแบบหุ้มฉนวนหรือแบบมีเปลือก ซึ่งผสมผสานการอัดขึ้นรูปเฉพาะวัสดุเข้ากับการควบคุม PLC และอุปกรณ์ทำความเย็น การพิมพ์ และการนำขึ้นปลายน้ำ ดูผลิตภัณฑ์ →
ในด้านท้ายน้ำ อุณหภูมิหลอมเหลวเป็นเพียงครึ่งหนึ่งของเรื่องราวเท่านั้น โดยรางระบายความร้อนและแรงดึงในการดึงขึ้นจะตัดสินว่าฉนวนจะรักษาขนาดแม่พิมพ์ที่เพิ่งผลิตหรือไม่ ระบบควบคุมความตึงที่รับน้ำหนักได้เพียงไม่กี่นิวตันจะป้องกันการตกไข่และการหดตัวซึ่งผู้ปฏิบัติงานมักตำหนิว่าเป็นเครื่องอัดรีด
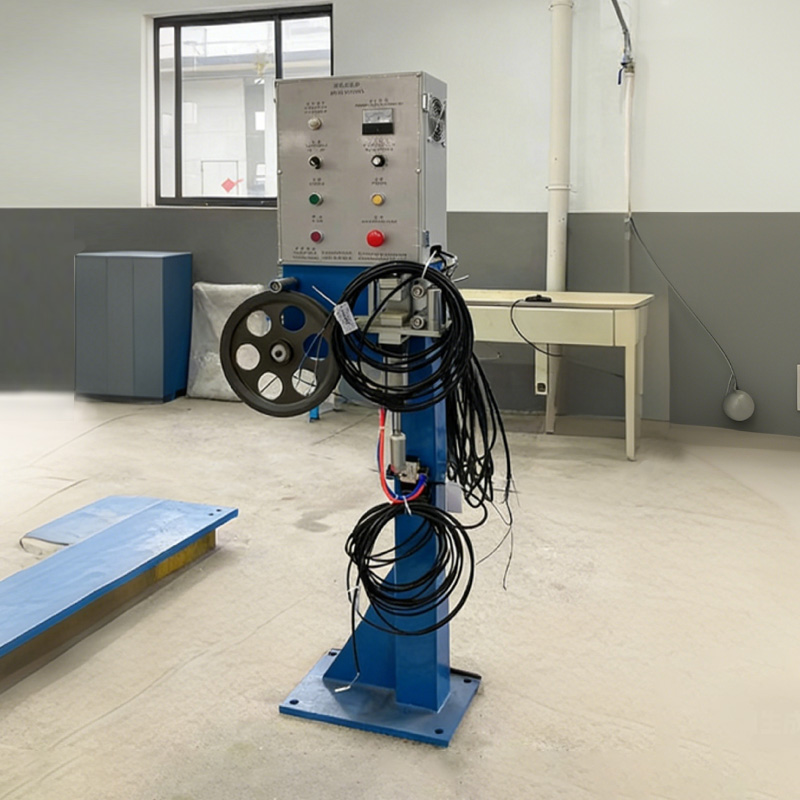 ระบบควบคุมความตึงของสายไฟและสายเคเบิลสำหรับการม้วน ระบบอุปกรณ์เสริมที่ปรับความตึงของสายเคเบิลแบบเรียลไทม์ระหว่างการม้วนเพื่อช่วยป้องกันการยืด ความเสียหาย การม้วนหลวม และการจัดเรียงที่ไม่เป็นระเบียบ ดูผลิตภัณฑ์ →
การบำรุงรักษา บันทึก และการปฏิบัติตามข้อกำหนด
หน้าต่างอุณหภูมิจะเชื่อถือได้พอๆ กับอุปกรณ์รอบๆ เทอร์โมคัปเปิลเท่านั้น กิจวัตรการบำรุงรักษาสามประการช่วยให้เกิดความซื่อสัตย์:
- ขันแถบเครื่องทำความร้อนให้แน่นอีกครั้งและตรวจสอบหน้าสัมผัสทุกไตรมาส แถบที่หลวมจะสร้างจุดเย็นที่อ่านค่าได้อย่างถูกต้องที่เซ็นเซอร์และผิดพลาดในการหลอมเหลว
- ตรวจสอบเทอร์โมคัปเปิลและตัวควบคุมกับโพรบอ้างอิงปีละสองครั้ง และทุกครั้งหลังจากเปลี่ยนสกรูหรือกระบอก
- ติดตามจำนวนเจลและความดันที่เพิ่มขึ้นของสกรีนแพ็คต่อล็อตการผลิต แนวโน้มแรงดันที่เพิ่มขึ้นที่อุณหภูมิหลอมเหลวคงที่มักจะชี้ไปที่การปนเปื้อนหรือการสึกหรอของสกรู ไม่ใช่ความผิดปกติของอุณหภูมิ
ในการปฏิบัติตามข้อกำหนด บันทึกอุณหภูมิหลอมเหลวเป็นส่วนหนึ่งของหลักฐานกระบวนการที่จำเป็นสำหรับสายเคเบิล LV ภายใต้ IEC 60502-1 และสำหรับการประกาศปฏิกิริยาต่อไฟ CPR ภายใต้ EN 50575 ซึ่งทั้งสูตรผสมและประวัติความร้อนของสายเคเบิลจะป้อนการประกาศ เก็บอุณหภูมิหลอมเหลว หมายเลขล็อตของสารประกอบ และ ID ม้วนที่เชื่อมโยงไว้ในบันทึกเดียว เมื่อลูกค้าถามว่าทำไมแบทช์จึงมีพฤติกรรมแตกต่างออกไป ลิงก์นั้นจะตอบคำถามภายในไม่กี่นาทีแทนที่จะเป็นวัน เอกสาร RoHS และ REACH ควรเดินทางพร้อมกับล็อตผสม ไม่ใช่กับรอกที่เสร็จแล้วเพียงอย่างเดียว
LLDPE จะไม่ลงโทษคุณสำหรับการปรุงที่ร้อนกว่า LDPE เล็กน้อย แต่จะลงโทษคุณสำหรับการคัดลอกสูตรอาหาร รักษาอุณหภูมิ 120–130 °C เป็นจุดหลอมเหลวบนเอกสารข้อมูล 180–230 °C เป็นหน้าต่างการประมวลผลบนแผง และ 205–215 °C เป็นเป้าหมายในทางปฏิบัติสำหรับฉนวนสายเคเบิล จากนั้นตรวจสอบด้วยหัววัดแบบเข็มที่ดาย แทนที่จะเชื่อถือจอแสดงผลของคอนโทรลเลอร์ และจดหมายเลขไว้สำหรับทุกวงล้อ นิสัยดังกล่าวเพียงอย่างเดียวช่วยขจัดปัญหาพื้นผิว เจล และรังไข่ส่วนใหญ่ที่ถูกตำหนิจากสารประกอบ