LANGUAGE
เมื่อเร็ว ๆ นี้ บริษัทประมวลผลเคเบิลในเอเชียตะวันออกเฉียงใต้ได้เปลี่ยนคอมพาวนด์โพลีเอทิลีนเกรดอัดขึ้นรูปเป็นเรซินเกรดฉีดที่ถูกกว่า เพื่อประหยัดเงินได้ประมาณ 0.12 เหรียญสหรัฐต่อกิโลกรัม ชั่วโมงแรกของการวิ่งก็ดูปกติ เมื่อถึงชั่วโมงที่สอง ความหนาของผนังเคลื่อนไปจากค่าเผื่อภายนอก พื้นผิวเป็นคลื่นปรากฏขึ้น และเกือบ 12 เปอร์เซ็นต์ของเอาท์พุตของกะนั้นต้องถูกถอดออกและประมวลผลใหม่ เรซินก็ไม่เลว มันเป็นเพียงเกรดที่ไม่ถูกต้องสำหรับเครื่องอัดรีด
ประสบการณ์ดังกล่าวชี้ให้เห็นถึงข้อสรุปที่บทความนี้สร้างขึ้น: โพลีเมอร์เกรดการอัดขึ้นรูปไม่ใช่ฉลากทางการตลาด เป็นสูตรโพลีเมอร์ที่มีน้ำหนักโมเลกุลสูงกว่า มีการกระจายน้ำหนักโมเลกุลอย่างสมดุล และมีดัชนีการไหลของของเหลวต่ำกว่า ทั้งหมดนี้ได้รับการออกแบบทางวิศวกรรมเพื่อรักษารูปร่างและขนาดเมื่อถูกดันผ่านแม่พิมพ์ด้วยความเร็วสูง การเลือกราคาเพียงอย่างเดียวมักจะมีค่าใช้จ่ายในเรื่องของเสีย เวลาหยุดทำงาน และสายเคเบิลที่ถูกปฏิเสธมากกว่าค่าพรีเมียมเล็กน้อยที่จะช่วยประหยัดได้เสมอ
ข้อสรุปหลัก
ความแข็งแรงของการหลอมเหลว ความเสถียรในการไหล และความต้านทานความร้อน เป็นตัวตัดสินว่าวัสดุจะวิ่งบนสายการอัดรีดอย่างหมดจดหรือไม่ เรซินเกรดการฉีดขาดความแข็งแรงหลอมละลายเพื่อรักษาพิกัดความเผื่อมิติในแม่พิมพ์ ซึ่งเป็นเหตุผลว่าทำไมจึงมีการระบุเกรดการอัดขึ้นรูปสำหรับฉนวนสายเคเบิลและเปลือกหุ้ม
อะไรเป็นตัวกำหนดโพลีเมอร์เกรดการอัดขึ้นรูป
คุณสมบัติที่วัดได้สามประการจะแยกโพลีเมอร์เกรดการอัดขึ้นรูปออกจากเกรดการฉีด เมื่อสิ่งเหล่านี้ชัดเจนแล้ว การเลือกใช้วัสดุที่เหลือจะสามารถคาดเดาได้มากขึ้น
- น้ำหนักโมเลกุลและการกระจายตัว: เกรดการอัดขึ้นรูปอยู่ที่ส่วนปลายของตระกูลเรซินที่มีน้ำหนักโมเลกุลสูงกว่า สายโซ่โพลีเมอร์ที่ยาวขึ้นช่วยเพิ่มความแข็งแรงในการหลอมละลายจากแม่พิมพ์และปรับขนาดให้เป็นชั้นหรือเปลือกฉนวนที่สอดคล้องกัน แทนที่จะฉีกขาดหรือหย่อนคล้อย
- ดัชนีการไหลของของเหลว (MFI หรือ MFR): เรซิน PE และ พีพี เกรดการอัดขึ้นรูปส่วนใหญ่จะอยู่ในช่วง 0.3 ถึง 5 กรัม/10 นาที ในขณะที่เกรดการฉีดมักจะอยู่ระหว่าง 8 ถึง 60 กรัม/10 นาที MFI ที่ต่ำกว่าหมายความว่าวัสดุหลอมต้านทานการหย่อนคล้อยและคงพื้นที่หน้าตัดไว้ในขณะที่เย็นตัวลง
- การบวมตัวของแม่พิมพ์และความแข็งแรงของการหลอมละลาย: ความแข็งแรงของหลอมละลายคือความต้านทานต่อการยืดตัว และการบวมตัวของแม่พิมพ์คือการขยายตัวตามธรรมชาติของวัสดุหลอมเมื่อออกจากแม่พิมพ์ เกรดการอัดขึ้นรูปช่วยให้คาดเดาการพองตัวของแม่พิมพ์ได้ ดังนั้นจึงสามารถออกแบบความยาวของแม่พิมพ์ ระยะการดึงลง และรูปแบบการระบายความร้อนได้ด้วยความมั่นใจ
- การรักษาเสถียรภาพทางความร้อน: สารประกอบอัดขึ้นรูปจะมีสารเพิ่มความคงตัวซึ่งสอดคล้องกับระยะเวลาการคงตัวในถังที่ยาวนานขึ้น และการสัมผัสอุณหภูมิที่สูงขึ้นที่แม่พิมพ์ สิ่งนี้สำคัญที่สุดสำหรับ พีวีซี และ เอ็กซ์แอลพีอี ซึ่งการย่อยสลายที่ไม่สามารถควบคุมได้ทำให้เกิดจุดดำและข้อบกพร่องที่พื้นผิว
กลุ่มผลิตภัณฑ์เกรดอัดขึ้นรูปทั่วไปสำหรับการผลิตสายเคเบิล
แอลดีพีอี/แอลแอลดีพีอี
เอ็มเอฟไอ 0.5–2 มีความยืดหยุ่นและทนต่อการแตกร้าวจากความเครียด ใช้สำหรับฉนวนและแจ็คเก็ตงานเบาในสายไฟโทรคมนาคมและสายไฟอาคาร
เอชดีพีอี
MFI 0.3–1.5 แข็งด้วยแรงดึงสูง ใช้สำหรับท่อ ท่อร้อยสาย และเสื้อนอกสำหรับงานหนัก
PVC
ค่า K 65–75 สำหรับสูตรผสมที่ยืดหยุ่น มีคุณสมบัติหน่วงไฟและพลาสติกได้ง่าย ค่าเริ่มต้นสำหรับปลอกหุ้มแรงดันต่ำและปานกลาง
PP
เอ็มเอฟไอ 0.5–3 ความหนาแน่นต่ำ ทนต่อสารเคมีได้ดี พบได้ทั่วไปในฉนวนสายไฟรถยนต์และเทปฟิลเลอร์
XLPE
สารประกอบ PE ที่สามารถเชื่อมโยงข้ามได้โดยมี MFI ประมาณ 1 ก่อนการบ่ม ความเป็นฉนวนสูงและพิกัดต่อเนื่อง 90°C มาตรฐานฉนวนไฟฟ้าแรงปานกลางและแรงสูง
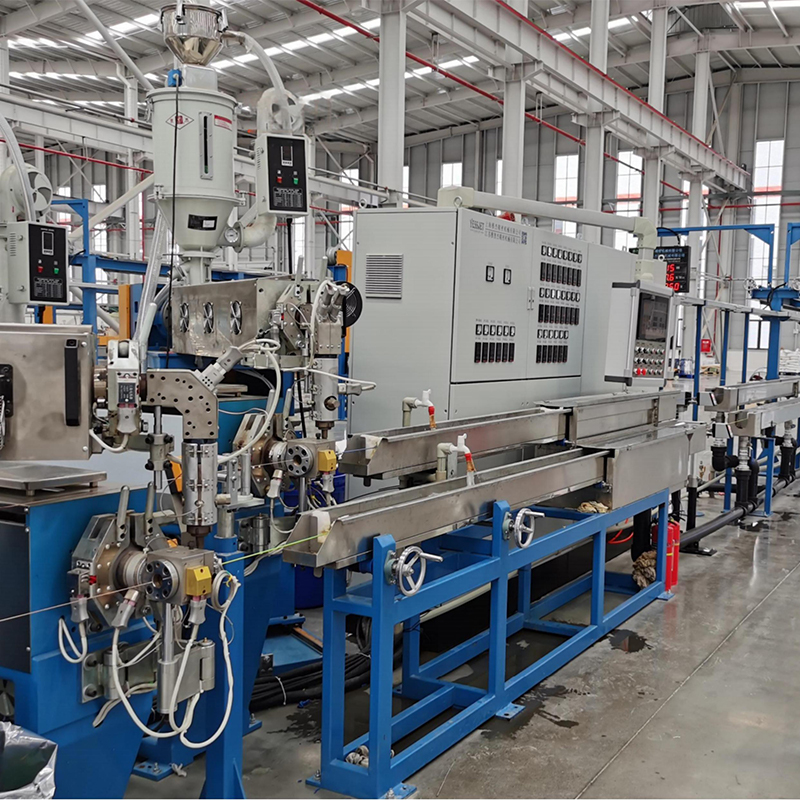
เนื่องจาก PE และ PVC มีส่วนทำให้เกิดปริมาณการอัดรีดสายเคเบิลส่วนใหญ่ตามน้ำหนัก การกำหนดค่าของเครื่องอัดรีดจึงมีความสำคัญพอๆ กับเคมีผสม เครื่องจักรที่จัดการทั้ง PE และ PVC โดยไม่ต้องใช้เครื่องมือใหม่ ช่วยให้โรงงานสามารถลดเวลาในการเปลี่ยนและหลีกเลี่ยงการปนเปื้อนระหว่างวัสดุได้ ตัวอย่างหนึ่งคือเครื่องอัดรีดสายเคเบิลประสิทธิภาพสูง PE/PVC อัตโนมัติเต็มรูปแบบ ซึ่งผสมผสานสกรูอเนกประสงค์ การควบคุมอุณหภูมิที่แม่นยำ และคุณสมบัติการปลดลำกล้องอย่างรวดเร็วสำหรับการสลับแบบผสม
 เครื่องอัดรีดสายเคเบิลประสิทธิภาพสูง PE/PVC อัตโนมัติเต็มรูปแบบพร้อมสกรูอเนกประสงค์ เครื่องอัดรีดนี้รองรับการสลับอย่างรวดเร็วระหว่าง PE และ PVC โดยไม่ต้องใช้เครื่องมือใหม่ ผสมผสานสกรูอเนกประสงค์และการควบคุมอุณหภูมิที่แม่นยำ เหมาะสำหรับโรงงานที่มีเป้าหมายเพื่อลดเวลาการเปลี่ยนแปลงและความเสี่ยงในการปนเปื้อน ดูผลิตภัณฑ์ →
เกรดการอัดขึ้นรูปเทียบกับเกรดการฉีด: การเปรียบเทียบโดยตรง
การเปรียบเทียบด้านล่างนี้แสดงให้เห็นถึงความแตกต่างในทางปฏิบัติที่ส่งผลต่อสายการผลิตสายเคเบิล ตัวเลขถือว่าอยู่ในตระกูลเรซิน PE หรือ PP; โดยปกติ PVC จะได้รับการจัดอันดับตามค่า K แทนที่จะเป็น MFI
คุณสมบัติ
เกรดการอัดขึ้นรูป
เกรดการฉีด
ผลกระทบต่อการผลิต
MFI (ก./10 นาที)
0.3–5
8–60
การควบคุมมิติหลังการตาย
ละลายความแรง
สูง
ต่ำถึงปานกลาง
ป้องกันการหย่อนคล้อยและคอเข้า
พฤติกรรมบวมตาย
คาดเดาได้
แตกต่างกันไปมาก
ความสม่ำเสมอของความหนาของผนัง
การกระจายน้ำหนักโมเลกุล
ปรับแต่งมักเป็นแบบสองรูปแบบ
แคบลง
ความสมดุลของผลผลิตและความมั่นคง
โหลดโคลงความร้อน
ขยาย
มาตรฐาน
ต้านทานการย่อยสลายในระหว่างที่อยู่อาศัย
ราคาพรีเมียม
พื้นฐาน 5% ถึง 15%
พื้นฐาน
อัตราเศษซากที่ต่ำกว่าจะชดเชยค่าพรีเมียม
ค่าเป็นช่วงอ้างอิงทั่วไปสำหรับสารประกอบการอัดขึ้นรูปสายเคเบิล ตรวจสอบกับเอกสารข้อมูลทางเทคนิคของซัพพลายเออร์เสมอ
ในทางปฏิบัติ ค่าพรีเมียมสำหรับเกรดการอัดรีดจะถูกคืนกลับมาหากมีการผลิตเศษเหลือน้อยลงแม้แต่หนึ่งหรือสองเปอร์เซ็นต์ เหตุการณ์เศษซาก 12 เปอร์เซ็นต์ดังตัวอย่างตอนต้นมีค่าใช้จ่ายสูงกว่าการประหยัดวัสดุใดๆ มาก
ตัวชี้วัดที่ซ่อนอยู่: การอ่าน MFI อย่างถูกต้องสำหรับการอัดขึ้นรูปสายเคเบิล
หมายเลข MFI ของแผ่นข้อมูลจำเพาะจะอธิบายว่าโพลีเมอร์ไหลในแม่พิมพ์มาตรฐานที่โหลดคงที่อย่างไร ไม่ใช่ลักษณะการทำงานของโพลีเมอร์ในชุดสกรูและดายของคุณ แผนภูมิด้านล่างแสดงค่า MFI เกรดการอัดขึ้นรูปทั่วไปสำหรับโพลีเมอร์ที่ครองฉนวนและเปลือกสายเคเบิล PVC ถูกละเว้นเนื่องจากมีพิกัดตามค่า K
แอลดีพีอี 0.8
แอลแอลดีพีอี 1.0
เอชดีพีอี 0.5
พีพี 1.5
เอ็กซ์แอลพีอี 1.0
ดัชนีการไหลหลอมทั่วไปเป็นกรัม/10 นาทีสำหรับเคเบิลโพลีเมอร์เกรดอัดขึ้นรูป PVC ได้รับการจัดอันดับตามค่า K และไม่แสดงไว้
ตัวชี้วัดที่ซ่อนอยู่เบื้องหลัง MFI คือความเสถียรของอุณหภูมิหลอมเหลว หากเครื่องอัดรีดไม่สามารถรักษาอุณหภูมิหลอมเหลวที่แม่พิมพ์ได้ภายใน ±3°C แม้เกรดที่ระบุอย่างถูกต้องก็จะแสดงการเปลี่ยนแปลงของเส้นผ่านศูนย์กลาง รูปทรงของสกรู การระบายความร้อนของลำกล้อง และการควบคุมความตึงต้นน้ำ ล้วนป้อนเข้าสู่เสถียรภาพนั้น สำหรับเส้นที่ต้องวิ่งอย่างต่อเนื่องโดยการเปลี่ยนรอก ระบบสะสมและแดนเซอร์สำหรับไลน์การอัดรีดแบบต่อเนื่อง รักษาความตึงเครียดและความเร็วให้คงที่เพื่อให้เครื่องอัดรีดมองเห็นภาระคงที่
จำหน่ายโพลีเมอร์เกรดอัดขึ้นรูปในสายไฟและสายเคเบิล
ผู้ผลิตสายเคเบิลไม่ค่อยใช้ตระกูลโพลีเมอร์ทั้งหมดเท่าๆ กัน การกระจายด้านล่างนี้สะท้อนถึงการใช้งานทั่วไปในภาคส่วนสายไฟและสายเคเบิล
พีวีซี – 34%
เอ็กซ์แอลพีอี – 26%
แอลดีพีอี/แอลแอลดีพีอี – 18%
เอชดีพีอี – 8%
พีพี – 10%
อื่น ๆ – 4%
สาย PVC เนื่องจากมีราคาไม่แพง มีคุณสมบัติหน่วงการติดไฟ และง่ายต่อการแปรรูปที่อุณหภูมิปานกลาง ซึ่งทำให้มีความโดดเด่นในการสร้างสายไฟและสายเคเบิลแรงดันต่ำ XLPE เป็นไปตามนั้นเนื่องจากความเป็นฉนวนและระดับความร้อนที่สูงกว่า โดยมีอุณหภูมิต่อเนื่องประมาณ 90°C ในมาตรฐานส่วนใหญ่ ทำให้เป็นมาตรฐานสำหรับสายไฟแรงดันปานกลางและแรงสูง เกรด PE เป็นแกนนำของฉนวนสายเคเบิลสื่อสาร และ PP มีการเติบโตในการเดินสายไฟรถยนต์เนื่องจากมีความทนทานต่อสารเคมีและมีความหนาแน่นต่ำ
การประมวลผล XLPE จำเป็นต้องมีโปรไฟล์อุณหภูมิที่ควบคุมและรางน้ำหลังแม่พิมพ์เพื่อลดอุณหภูมิหลอมเหลวลงอย่างรวดเร็ว นั่นคือเหตุผลที่ปกติแล้วสายการผลิต XLPE จะใช้โครงร่างเครื่องอัดรีดแบบถังน้ำ
 เครื่องอัดรีดสายเคเบิล XLPE/PE พร้อมถังน้ำหล่อเย็นสำหรับการประมวลผลแบบควบคุม ออกแบบมาสำหรับฉนวน XLPE และ PE เครื่องอัดรีดนี้มีถังเก็บน้ำแบบหลายส่วนเพื่อการระบายความร้อนที่รวดเร็วและความหนาสม่ำเสมอ โดยจะจัดการกับฉนวนที่ไม่สม่ำเสมอและการระบายความร้อนที่ช้า ซึ่งสนับสนุนประสิทธิภาพทางไฟฟ้าที่เสถียรในสายไฟและสายสื่อสาร ดูผลิตภัณฑ์ →
กระบวนการคัดเลือกห้าขั้นตอนเชิงปฏิบัติ
ขั้นตอนการทำงานนี้จะนำการจัดซื้อจัดจ้างและวิศวกรรมกระบวนการจากหน้าว่างไปเป็นเกรดที่ผ่านการรับรองโดยไม่ต้องคาดเดา
ขั้นตอนที่ 1 – กำหนดข้อมูลจำเพาะ
บันทึกระดับแรงดันไฟฟ้า ขนาดตัวนำ อัตราความร้อนต่อเนื่อง ข้อกำหนดเปลวไฟ และเป้าหมายความยืดหยุ่น ซึ่งจะทำให้สนามโพลีเมอร์แคบลงทันที
ขั้นตอนที่ 2 - เลือกตระกูลเรซิน
PVC สำหรับเปลือกทั่วไป, XLPE สำหรับสายไฟ, PE สำหรับฉนวนการสื่อสาร และ PP ที่ทนต่อสารเคมีหรือน้ำหนักเป็นสำคัญ
ขั้นตอนที่ 3 - จับคู่ MFI กับสกรูและดาย
เกรด MFI ต่ำต้องการแรงบิดของมอเตอร์มากขึ้นและสกรูที่ออกแบบมาเพื่อแรงเฉือนที่สูงขึ้น เกรด MFI สูงจำเป็นต้องควบคุมอุณหภูมิแม่พิมพ์ที่เข้มงวดมากขึ้น ตรวจสอบอัตราส่วน L/D และอัตราส่วนการบีบอัด
ขั้นตอนที่ 4 - เรียกใช้การทดลองที่มีการควบคุม
ทำงานที่ความเร็วในการผลิตและบันทึกอุณหภูมิหลอมเหลว แรงดันที่หัวพิมพ์ และความแปรผันของเส้นผ่านศูนย์กลางเป็นเวลาอย่างน้อยหนึ่งชั่วโมง แถบเส้นผ่านศูนย์กลาง ±1 เปอร์เซ็นต์สม่ำเสมอคือเป้าหมายที่ใช้งานได้จริง
ขั้นตอนที่ 5 – ล็อคหน้าต่างและการจัดหาอุปกรณ์ตรวจสอบ
แก้ไขอุณหภูมิลำกล้อง ความเร็วของสกรู และอัตราส่วนการดึงลงตามขั้นตอนที่บันทึกไว้ ตรวจสอบกับ IEC 60502, UL 1581 หรือมาตรฐานสายเคเบิลที่เกี่ยวข้อง
อุปกรณ์ก็อีกครึ่งหนึ่งของสมการ หากคุณกำลังวางแผนโรงงานใหม่หรือสร้างใหม่ครั้งใหญ่ สายการอัดรีดสายไฟและสายเคเบิลที่สมบูรณ์พร้อมด้วยสกรู แม่พิมพ์ รางระบายความร้อน และการรับเข้าที่เข้ากัน จะช่วยหลีกเลี่ยงปัญหาความเข้ากันได้ที่เกิดขึ้นเมื่อเครื่องจักรจากซัพพลายเออร์หลายรายประกอบกันที่ไซต์งาน สายการอัดรีดจะรวมขั้นตอนเหล่านั้นเป็นระบบเดียว
 สายการอัดรีดลวดและสายเคเบิลในตัวพร้อมส่วนประกอบที่ตรงกัน กลุ่มผลิตภัณฑ์ที่สมบูรณ์นี้รวมเอาการจ่ายออก การยืดผม การอัดขึ้นรูป การระบายความร้อน การพิมพ์ และการรับเข้าไว้ด้วยกันเป็นระบบเดียว การเลือกหลีกเลี่ยงปัญหาความเข้ากันได้จากการผสมซัพพลายเออร์ ทำให้มั่นใจได้ถึงการดำเนินงานที่เชื่อถือได้สำหรับโรงงานใหม่หรือการสร้างใหม่ครั้งใหญ่ ดูผลิตภัณฑ์ →
แนวทางปฏิบัติด้านการบำรุงรักษาและการปฏิบัติตามข้อกำหนดที่ปกป้องเกรด
เมื่อเกรดผ่านการรับรอง ความเสี่ยงที่ใหญ่ที่สุดจะเปลี่ยนจากการคัดเลือกไปสู่การจัดการและระเบียบวินัยในการดำเนินการ
การจัดการและการเก็บรักษาวัสดุ
- การควบคุมความชื้น: แม้แต่โพลีเมอร์ที่มีการดูดซับความชื้นต่ำก็ยังเกิดคราบบนพื้นผิวได้หากเก็บไว้ในสภาพที่มีความชื้น เก็บสารประกอบไว้ในบรรจุภัณฑ์เดิมที่ปิดสนิท และใช้เครื่องทำแห้งแบบฮอปเปอร์สำหรับมาสเตอร์แบทช์ดูดความชื้นและสารประกอบพิเศษ
- การล้างระหว่างเกรด: การเปลี่ยนจาก PVC เป็น PE หรือ XLPE อาจทำให้สารตกค้างที่เป็นคาร์บอนปรากฏเป็นจุดดำในชั่วโมงต่อมา ใช้ลำดับการไล่ล้างที่บันทึกไว้กับสารประกอบการไล่ล้างที่เข้ากันได้
- ขีดจำกัดการจัดเก็บ: วางถุงจากพื้น รักษาอุณหภูมิคลังสินค้าให้ต่ำกว่า 30°C และใช้การหมุนเวียนสินค้าคงคลังเข้าก่อนออกก่อนเพื่อป้องกันค่าปรับและการรวมตัวกัน
การปฏิบัติตามข้อกำหนดและการตรวจสอบย้อนกลับ
- สารที่ถูกจำกัด: RoHS และ REACH กำหนดให้ต้องมีเอกสารสำแดงสารจากผู้จำหน่ายสารประกอบ โดยมีการทดสอบซ้ำเป็นระยะๆ เมื่อสูตรมีการเปลี่ยนแปลง
- มาตรฐานเปลวไฟและความปลอดภัย: UL 1581, IEC 60332 และ IEC 60754 กำหนดข้อกำหนดการแพร่กระจายของเปลวไฟและปริมาณฮาโลเจนที่เกรดการอัดขึ้นรูปที่เลือกจะต้องเป็นไปตามข้อกำหนดสำหรับสายเคเบิลในอาคารและอุตสาหกรรม
- การตรวจสอบย้อนกลับเป็นชุด: บันทึกหมายเลขล็อตโพลีเมอร์ ล็อตมาสเตอร์แบทช์ และพารามิเตอร์การอัดขึ้นรูปสำหรับทุกขั้นตอนการผลิต เพื่อให้สามารถติดตามเหตุการณ์ด้านคุณภาพได้ที่วัสดุ เครื่องจักร และผู้ปฏิบัติงาน
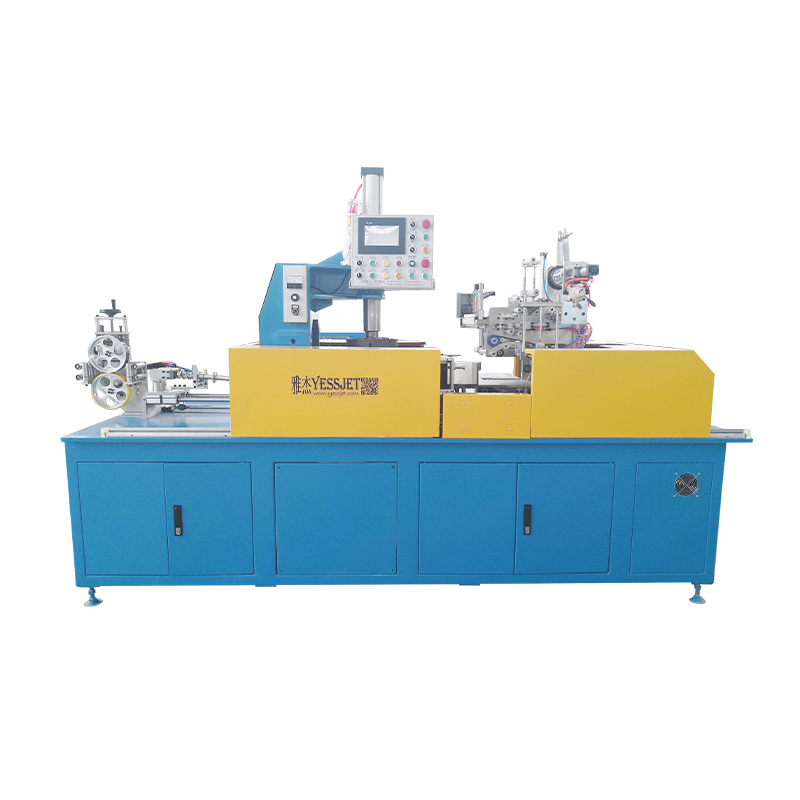
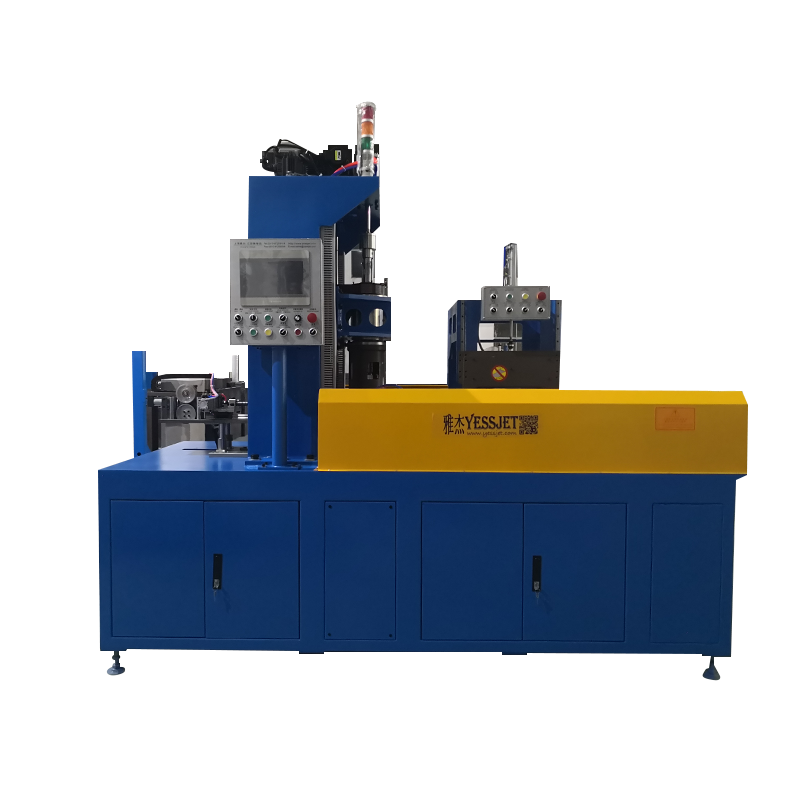
วัสดุเกรดการอัดขึ้นรูปยังคงสามารถถูกทำลายได้หลังจากการตายเนื่องจากการจัดการที่ไม่ดี ความตึงของการขดที่ไม่สม่ำเสมอจะทำให้พื้นผิวเป็นรอยขูดขีด และการจัดเรียงพาเลทแบบหยาบสามารถบดขยี้หรือบิดเบี้ยวม้วนที่เสร็จแล้วได้ ระบบจัดเรียงสินค้าบนพาเลทด้วยหุ่นยนต์สำหรับการจัดการม้วนสายเคเบิล ลดความเสี่ยงดังกล่าวด้วยการยกและซ้อนอัตโนมัติด้วยการเคลื่อนไหวที่ควบคุมและทำซ้ำได้ การจับคู่โพลีเมอร์ที่เหมาะสมกับการจัดการที่มีระเบียบวินัยคือสิ่งที่เปลี่ยนการตัดสินใจด้านวัสดุให้เป็นผลผลิตที่เชื่อถือได้