LANGUAGE
เส้นฉนวน PVC ขนาด 70 มม. วิ่งที่ความเร็ว 300 ม./นาที สร้างแกนฉนวนได้ประมาณ 36 กม. ภายในหน้าต่างสองชั่วโมง หากเส้นผ่านศูนย์กลางที่เสร็จแล้วเบี่ยงเบนออกไป 0.05 มม. เกินพิกัดความเผื่อของลูกค้าเป็นเวลาสิบนาทีจากหน้าต่างนั้น แกนหลายกิโลเมตรกลายเป็นเศษซาก แกนม้วนเก็บจะต้องได้รับการปรับปรุงใหม่ และมักจะพบความเบี่ยงเบนในการตรวจสอบที่เข้ามาของลูกค้า แทนที่จะพบบนพื้นของคุณเอง
การควบคุมกระบวนการอัดรีดคือชุดของลูปป้อนกลับที่ป้องกันผลลัพธ์นี้ โดยจะรักษาอุณหภูมิหลอมละลาย ความดันหลอมละลาย ความเร็วของสกรู ความเร็วของเส้น เส้นผ่านศูนย์กลาง และความตึงภายในหน้าต่างที่กำหนด นาทีแล้วนาทีเล่า และบันทึกการเคลื่อนไหวเมื่อมีบางอย่างผิดพลาด
คำตอบสั้น ๆ : ทำให้การหลอมละลายมีความเสถียรก่อน จากนั้นจึงกำหนดมิติ ตามด้วยความตึงเครียด ความเสถียรของอุณหภูมิและแรงดันจะตัดสินว่าความหนาของผนังจะคงอยู่หรือไม่ ความคิดเห็นเกี่ยวกับเส้นผ่านศูนย์กลางและความจุจะตัดสินว่าค่าความคลาดเคลื่อนยังคงอยู่หรือไม่ ความตึงเครียดและการสะสมจะตัดสินว่าเส้นจะรอดจากการเปลี่ยนแปลงโดยไม่หยุดหรือไม่ ปรับตามลำดับนั้น เนื่องจากแต่ละลูปจะรบกวนดาวน์สตรีมหนึ่งวง
เส้นที่บันทึกความดันหลอมเหลว เส้นผ่านศูนย์กลางร้อน ความหนาของผนัง และความตึงในการดึงขึ้นในช่วงเวลาหนึ่งวินาที มักจะแสดงให้เห็นว่าการสูญเสียเกิดขึ้นที่ใดภายในหนึ่งสัปดาห์ของการทำงาน ก่อนที่การอัพเกรดฮาร์ดแวร์ใดๆ จะสมเหตุสมผล
ห้าลูปควบคุมที่ตัดสินใจว่ากำแพงจะยึดหรือไม่
การควบคุมกระบวนการในสายการอัดรีดไม่ใช่ตัวควบคุมเพียงตัวเดียว มันเป็นห้าลูปที่มีการโต้ตอบ และการโต้ตอบคือสิ่งที่ทำให้งานยาก
โปรไฟล์ความร้อน
โซนถังห้าถึงเจ็ดมีอุณหภูมิภายใน 3 องศาเซลเซียส โซนตายภายใน 2 องศาเซลเซียส
ความดันละลาย
ทรานสดิวเซอร์ล้ำหน้าแพ็คหน้าจอ ความเสถียรภายใน 1 เปอร์เซ็นต์ของเซ็ตพอยต์
ความเร็วของสกรูและสาย
รอบต่อนาทีของสกรูจับคู่กับความเร็วของเส้น โดยมีระยะดึงลง 1.4 ถึง 1.6 สำหรับฉนวน PVC
ข้อเสนอแนะมิติ
เลเซอร์เกจอยู่ห่างจากแม่พิมพ์ 6 ถึง 8 ม. เกจวัดความจุสำหรับความหนาของผนังและความเยื้องศูนย์
ความตึงเครียดและการสะสม
ตำแหน่งนักเต้น แรงดึงในหน่วยนิวตัน และความยาวที่เก็บไว้ 30 ถึง 90 วินาที
อุณหภูมิหลอมเหลวเป็นวงจรที่ช้าที่สุดและเป็นอุณหภูมิที่กำหนดโดยความรู้สึกบ่อยที่สุด บนเส้นฉนวนทั่วไป ค่าเบี่ยงเบน 5 องศา C ในเขตสูบจ่ายจะเปลี่ยนความหนืดมากพอที่จะเปลี่ยนเส้นผ่านศูนย์กลางสำเร็จรูป 0.02 มม. เป็น 0.04 มม. ที่ความเร็วสกรูคงที่ ควรตรวจสอบเทอร์โมคัปเปิลโดยเทียบกับค่าอ้างอิงทุกๆ ไตรมาส เนื่องจากโดยปกติแล้วเซ็นเซอร์ที่อ่านค่าอุณหภูมิต่ำได้ 4 C จะได้รับการชดเชยโดยผู้ปฏิบัติงานที่เพิ่มค่าที่ตั้งไว้และจะไม่นำค่ากลับคืนมา
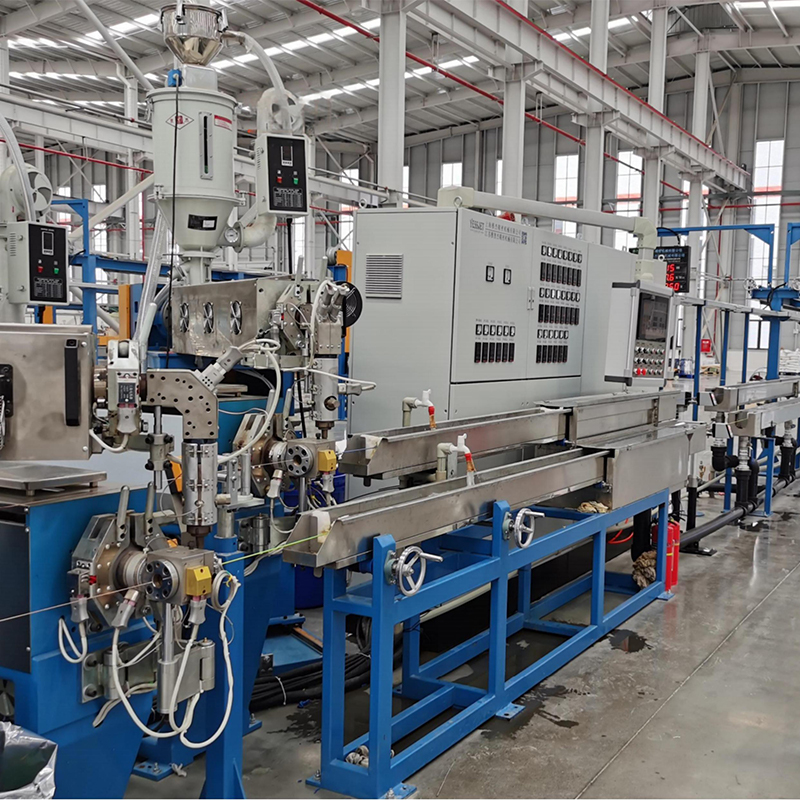
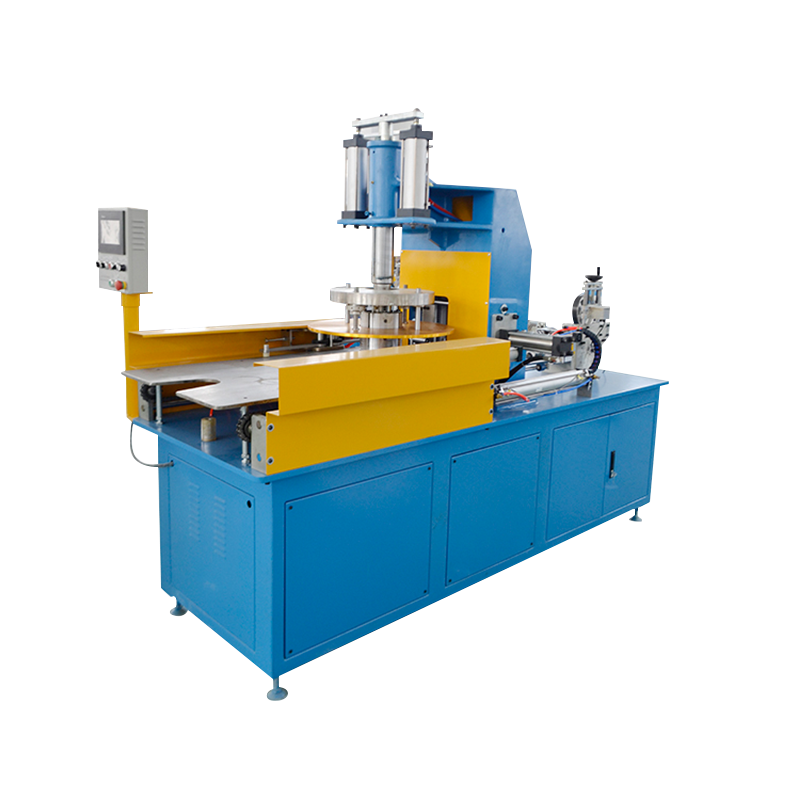
 เครื่องอัดรีดสายเคเบิลประสิทธิภาพสูง PE PVC อัตโนมัติเต็มรูปแบบ เครื่องอัดรีดสายเคเบิลประสิทธิภาพสูง PVC PE PE อัตโนมัติเต็มรูปแบบเป็นระบบการผลิตแบบรวมที่ออกแบบมาเพื่อรองรับผู้ผลิตสายเคเบิลในการผลิตที่มีประสิทธิภาพและมีความแม่นยำสูง มันสป... ดูผลิตภัณฑ์ →
รูปทรงของสกรูจะกำหนดว่าวงจรอุณหภูมิจะต้องทำงานมากน้อยเพียงใด อัตราส่วนกำลังอัดที่ตรงกับสารประกอบจะสร้างโปรไฟล์แรงดันเรียบ ความไม่ตรงกันจะแสดงขึ้นเป็นแรงกดดันที่ศีรษะที่เพิ่มขึ้นซึ่งไม่มีการปรับ PID จำนวนหนึ่งที่จะลบออก เงื่อนไขของแพ็คหน้าจออยู่ในแผนการควบคุมด้วยเหตุผลเดียวกัน: แพ็คที่ถูกบล็อกบางส่วนจะเพิ่มแรงกดที่ส่วนหัวและเปลี่ยนเอาต์พุต 2 ถึง 5 เปอร์เซ็นต์ ความสัมพันธ์ระหว่างการออกแบบสกรู ความเสถียรด้านเอาท์พุต และการควบคุมครอบคลุมอยู่ในหัวข้อนี้ คู่มือเครื่องอัดรีดที่มีประสิทธิภาพสูง .
เส้นผ่านศูนย์กลางและความหนาของผนังเป็นจุดที่ลูกค้าสามารถมองเห็นการควบคุมได้ เลเซอร์เกจที่ติดตั้งห่างจากแม่พิมพ์ 6 ถึง 8 ม. อ่านค่าเส้นผ่านศูนย์กลางที่ร้อน ซึ่งใหญ่กว่าเส้นผ่านศูนย์กลางเย็นบนเส้นฉนวน PE ถึง 8 ถึง 12 เปอร์เซ็นต์ ดังนั้นตัวควบคุมจะต้องทำงานไปยังเป้าหมายที่เย็นในขณะที่เกจเห็นว่าร้อน ความตึงปิดโซ่: ความตึงในการดึงขึ้นภายในไม่กี่เปอร์เซ็นต์จะรักษาแกนให้กลม และป้องกันไม่ให้ชั้นบนกัดเข้าไปในฉนวนบนแกนม้วนสาย
เปรียบเทียบแบบแมนนวล PLC พื้นฐาน และการควบคุมแบบ Closed-Loop
สถาปัตยกรรมการควบคุมสามแบบปรากฏบนพื้นที่การผลิตเดียวกัน และความแตกต่างจะแสดงเป็นตัวเลขมากกว่าในโบรชัวร์
วิธีการควบคุม
สิ่งที่ได้รับการควบคุม
ส่วนเบี่ยงเบนเส้นผ่านศูนย์กลาง
เศษเริ่มต้นต่อการเปลี่ยนแปลง
เวลาเปลี่ยน
คู่มือ
ความเร็วของสกรูและการขึ้น-ลงที่กำหนดด้วยตาและเสียง
/- 0.08 มม
120 ถึง 200 ม
25 ถึง 40 นาที
PLC พื้นฐาน วงเปิด
ค่าที่ตั้งไว้ แจ้งเตือนเท่านั้น ไม่มีการตอบรับผลิตภัณฑ์
/- 0.04 มม
60 ถึง 100 ม
15 ถึง 25 นาที
วงปิดพร้อมการตอบสนองแบบเกจและแรงดึง
เส้นผ่านศูนย์กลาง ความหนาของผนัง ความดันหลอมเหลว และความตึงถูกควบคุมอย่างต่อเนื่อง
/- 0.015 มม
20 ถึง 40 ม
8 ถึง 12 นาที
ตาราง: แถบแสดงประสิทธิภาพสำหรับสายฉนวน PVC ขนาด 70 มม. ตัวเลขจริงขึ้นอยู่กับสารประกอบ การออกแบบสกรู และการกำหนดค่าการหยิบขึ้นมา
คอลัมน์ที่สี่คือคอลัมน์ที่จ่าย การตัดเศษเริ่มต้นจาก 150 ม. เป็น 30 ม. ต่อการเปลี่ยนแปลง ในสายการผลิตที่เปลี่ยนผลิตภัณฑ์แปดครั้งต่อสัปดาห์ จะช่วยประหยัดแกนที่เสร็จแล้วได้ประมาณ 960 ม. ทุกสัปดาห์ ก่อนที่จะนับการปรับปรุงใดๆ ในผลผลิตในสภาวะคงตัว
ตัวชี้วัดที่ซ่อนอยู่: จุดที่ความสูญเสียเกิดขึ้นจริง
แผนภูมิเส้นผ่านศูนย์กลางมักจะดูดีเป็นเวลานานก่อนที่เส้นจะอยู่ภายใต้การควบคุมอย่างแท้จริง การบันทึกชุดตัวแปรที่กว้างขึ้นในการรัน 24 ชั่วโมงเดียวมักจะกระจายภาพที่สูญเสียไปอีกครั้ง
เส้นผ่านศูนย์กลางดริฟท์
34%
34%
ความตึงเครียด
26%
26%
อุณหภูมิละลาย
18%
18%
การสึกหรอของสกรู
12%
12%
ความชื้น
10%
10%
แต่ละสาเหตุมีการแก้ไขที่แตกต่างกัน และมีเพียงสาเหตุแรกเท่านั้นที่จะแก้ไขได้ด้วยการซื้อเกจที่ดีกว่า
- ความตึงเครียดพุ่งสูงขึ้นเมื่อมีการเปลี่ยน: นักเต้นถึงขีดจำกัดการเคลื่อนที่ของมัน และตัวสะสมจะหมดก่อนที่การประกบจะเสร็จสิ้น การจัดเก็บความเร็วสาย 30 ถึง 90 วินาทีเป็นการตัดสินใจในการออกแบบ ไม่ใช่การเพิ่มของคอนโทรลเลอร์
- การค้นหาอุณหภูมิหลอมเหลว: โดยปกติแล้วพัดลมระบายความร้อนจะหมุนแรงเกินไป หรือมีแถบทำความร้อนที่มีการสัมผัสไม่ดี ซึ่งมองเห็นได้จากการสั่นของแรงดันที่ศีรษะเป็นเวลา 30 ถึง 60 วินาที
- การสึกหรอของสกรูและกระบอกสูบ: ระยะห่างที่เพิ่มขึ้น 0.1 มม. ในส่วนสูบจ่ายสามารถลดเอาท์พุตได้ 3 ถึง 6 เปอร์เซ็นต์ และผลักดันให้ผู้ปฏิบัติงานเพิ่มความเร็วของสกรู ซึ่งจะทำให้อุณหภูมิหลอมเหลวสูงขึ้น
- ความชื้นของวัสดุ: ความชื้นไม่กี่ร้อย ppm ในสารประกอบ PVC ทำให้เกิดช่องว่างซึ่งเส้นผ่านศูนย์กลางเกจจะถือว่าผลิตภัณฑ์ที่ดี
ความตึงเครียดคือห่วงที่มักเปิดทิ้งไว้บนเส้นที่ใช้การควบคุมที่ทันสมัย และเป็นที่แรกในการดูว่าเศษเหล็กเพิ่มขึ้นเมื่อใดโดยไม่มีสัญญาณเตือนเส้นผ่านศูนย์กลางใดๆ
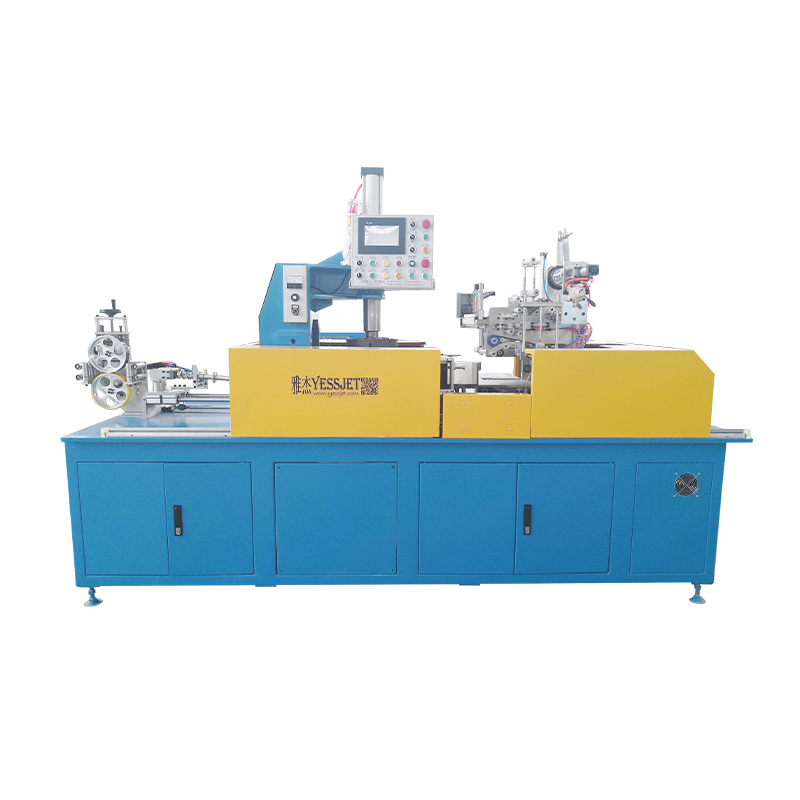
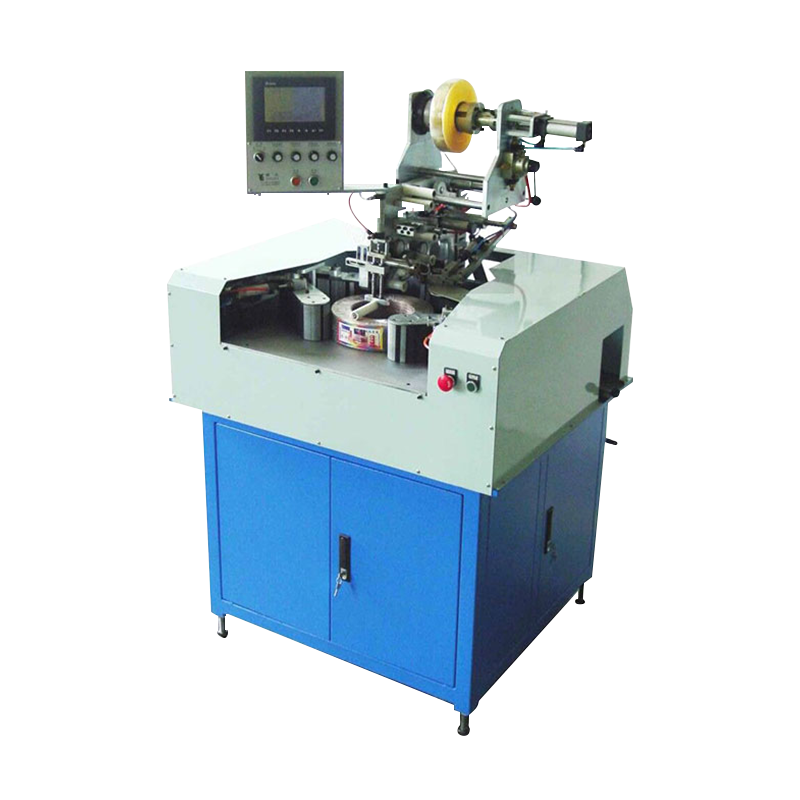
 ระบบควบคุมความตึงของสายไฟ ออกแบบมาเพื่อการควบคุมความตึงของสายเคเบิลที่แม่นยำ ระบบควบคุมความตึงของสายเคเบิลเป็นอุปกรณ์ที่จำเป็นสำหรับกระบวนการพันสายเคเบิล หน้าที่หลักของมันอยู่ในการ... ดูผลิตภัณฑ์ →
ความพยายามในการควบคุมให้ผลตอบแทนสูงสุดตามประเภทสายเคเบิล
ผลตอบแทนจากการลงทุนในการควบคุมจะแตกต่างกันอย่างมากตามกลุ่มผลิตภัณฑ์ เนื่องจากต้นทุนวัสดุ ความคลาดเคลื่อน และความเร็วของสายการผลิตแตกต่างกัน
สายไฟ XLPE MV และ LV - 38%
LAN และดาต้าคอม - 26%
ลวดอาคาร PVC และ UPVC - 16%
สายไฟรถยนต์และอิเล็กทรอนิกส์ - 12%
ความพิเศษและอื่น ๆ - 8%
สายไฟ XLPE ครองผลตอบแทนเนื่องจากความคลาดเคลื่อนของผนังแน่น สารประกอบมีราคาแพง และเศษเหล็กหนึ่งกิโลเมตรมีราคาหลายเท่าของต้นทุนเศษลวด PVC ในอาคารหนึ่งกิโลเมตร สาย LAN มาเป็นอันดับสองเนื่องจากขีดจำกัดความจุและความเยื้องศูนย์กลางไม่สามารถทำได้ด้วยทักษะของผู้ปฏิบัติงานเพียงอย่างเดียว เพดานเยื้องศูนย์ 5 เปอร์เซ็นต์จำเป็นต้องมีการวัดและแก้ไขอย่างต่อเนื่อง ลวดก่อสร้างจะชดเชยความเยื้องศูนย์ได้มากกว่า แต่ทำงานที่ความเร็ว 600 ถึง 1200 ม./นาที ซึ่งการควบคุมความเร็วและความตึงในการดึงขึ้นจะกำหนดว่าแกนม้วนจะขายได้หรือไม่ การควบคุมผลตอบแทนของสายไฟสำหรับยานยนต์และอิเล็กทรอนิกส์ส่วนใหญ่ผ่านการทำซ้ำตลอดเส้นทางระยะสั้นหลายๆ ครั้ง
ลำดับการทดสอบการใช้งาน: หกขั้นตอนที่ล็อคการตั้งค่า
บรรทัดใหม่หรือที่สร้างใหม่จะเข้าถึงการควบคุมที่เสถียรเร็วขึ้นเมื่อทำตามลำดับด้านล่าง แทนที่จะปรับทุกอย่างในคราวเดียว
ขั้นตอนที่ 1: พื้นฐานก่อนที่จะเปลี่ยนแปลงอะไร
บันทึกแรงดันหลอมละลาย เส้นผ่านศูนย์กลางร้อนและเย็น ความหนาของผนัง และความตึงในการรับเข้าในช่วงเวลาหนึ่งวินาทีสำหรับกะเต็ม บันทึกนี้เป็นเพียงข้อพิสูจน์ที่เชื่อถือได้ว่าการเปลี่ยนแปลงในภายหลังช่วยได้
ขั้นตอนที่ 2: ติดตั้งเซ็นเซอร์สำหรับกระบวนการ ไม่ใช่ที่ตู้
วางเลเซอร์เกจห่างจากแม่พิมพ์ 6 ถึง 8 ม. เพื่อให้สารที่หลอมละลายจับตัวอยู่ วางทรานสดิวเซอร์ความดันไว้ข้างหน้าชุดตะแกรง และติดตั้งโหลดเซลล์ในตำแหน่งที่รางไม่เกิดการเสียดสี
ขั้นตอนที่ 3: ปรับแต่งลูปตามลำดับ
อุณหภูมิก่อน จากนั้นจึงละลายความดัน จากนั้นจึงกำหนดมิติ จากนั้นจึงตึง การปรับความตึงก่อนที่อุณหภูมิจะคงที่เพียงแค่ขยับการแกว่งไปรอบเส้น
ขั้นตอนที่ 4: สร้างตารางอัตราส่วนความเร็ว
บันทึกรอบต่อนาทีของสกรูเทียบกับความเร็วของท่อสำหรับทุกขนาดและสารประกอบ ผู้ปฏิบัติงานที่เริ่มต้นจากอัตราส่วนที่ทราบจะเข้าถึงผลิตภัณฑ์ที่ขายได้ภายในเวลาหนึ่งในสาม
ขั้นตอนที่ 5: เขียนขั้นตอนการเปลี่ยนแปลง
เติมถังสะสม จอดรถนักเต้นไว้ตรงกลางระยะ ประกบกัน จากนั้นค่อย ๆ ปล่อยที่จัดเก็บ กิจวัตรประจำวันคือสิ่งที่ช่วยให้เครื่องอัดรีดหมุนได้ในขณะที่สลับการ Take-up
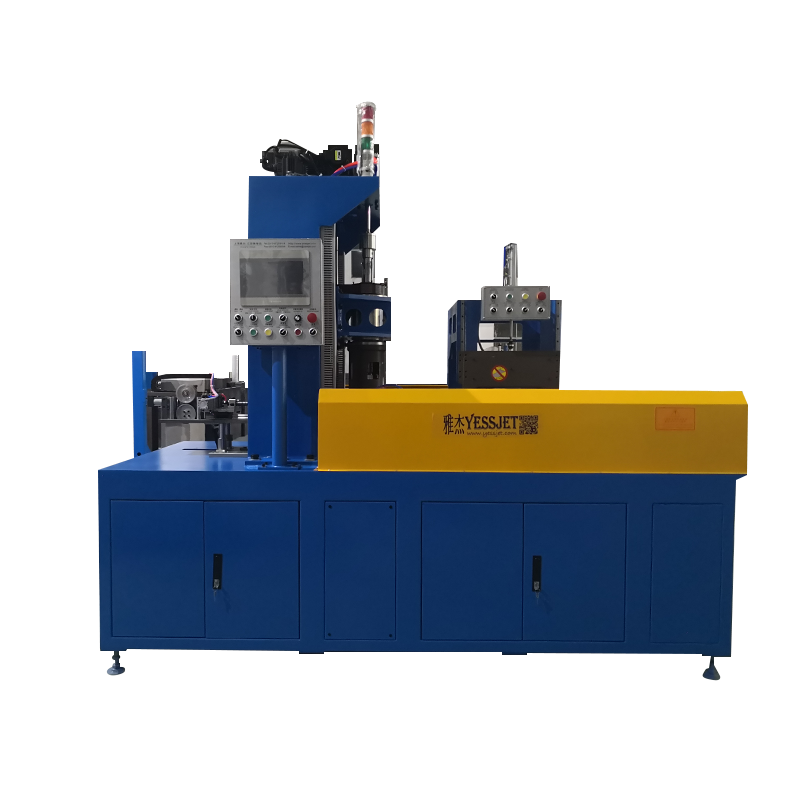
 Accumulator Dancer (ชั้นวางสายเคเบิล) Accumulator Dancer (ชั้นวางสายเคเบิล) เป็นอุปกรณ์จัดการสายเคเบิลระดับมืออาชีพที่ออกแบบมาเพื่อเพิ่มประสิทธิภาพเวิร์กโฟลว์การประมวลผลสายเคเบิล มีให้เลือกทั้งแนวตั้งและแนวนอน... ดูผลิตภัณฑ์ →
ขั้นตอนที่ 6: ส่งมอบโดยมีข้อ จำกัด เป็นลายลักษณ์อักษร
ขีดจำกัดการควบคุม เกณฑ์การแจ้งเตือน และการดำเนินการที่แต่ละสัญญาณเตือนต้องการควรอยู่ในกระดาษแผ่นเดียวในบรรทัด ไม่ใช่ในไฟล์การทดสอบการทำงาน
การบำรุงรักษา การสอบเทียบ และการปฏิบัติตามข้อกำหนด
การควบคุมคุณภาพเสื่อมลงอย่างเงียบๆ แผนการสอบเทียบและการตรวจสอบช่วยให้ลูปมีความน่าเชื่อถือระหว่างการยกเครื่อง
- การตรวจสอบเทอร์โมคัปเปิลทุกไตรมาสกับข้อมูลอ้างอิง โดยมีพิกัดความเผื่อ 5 องศาเซลเซียส
- การปรับทรานสดิวเซอร์แรงดันหลอมเหลวให้เป็นศูนย์ทุกเดือน และปรับเทียบใหม่ทุกๆ 12 เดือน
- การตรวจสอบเกจเส้นผ่านศูนย์กลางของเลเซอร์กับต้นแบบที่ตรวจสอบย้อนกลับได้ทุกๆ 6 เดือน
- การสอบเทียบตำแหน่งนักเต้นและโหลดเซลล์รับแรงตึงทุกปี
- การวัดระยะห่างของสกรูและกระบอกสูบทุกๆ 4,000 ถึง 6,000 ชั่วโมงการทำงาน
- การเก็บรักษาบันทึกพารามิเตอร์ควบคุมต่อล็อตการผลิต ตามความต้องการของลูกค้าและมาตรฐาน
การปฏิบัติตามข้อกำหนดส่วนใหญ่เป็นแบบฝึกหัดด้านเอกสารเมื่อฮาร์ดแวร์ถูกต้อง มาตรฐานสายเคเบิล เช่น IEC 60227, IEC 60502, UL 44, UL 83 และ GB/T 5023 กำหนดขนาดที่ต้องเป็นไปตาม ระบบควบคุมกระบวนการสร้างหลักฐานว่าตรงตามทุกเมตร การเก็บบันทึกเส้นผ่านศูนย์กลางและความหนาของผนังต่อล็อตจะเปลี่ยนการตรวจสอบเป็นการเรียกค้นไฟล์แทนการทดสอบซ้ำ
ความปลอดภัยอยู่ในแผนเดียวกัน การป้องกันอุปกรณ์หยิบจับที่หมุน การหยุดฉุกเฉินที่เชื่อมต่อกัน และการเข้าถึงหัวดายที่มีการควบคุมในระหว่างการไล่ล้างไม่ใช่อุปกรณ์เสริมเพิ่มเติมบนสายการผลิตที่ทำงานโดยไม่มีใครดูแลข้ามคืน ควรตั้งค่าขีดจำกัดสัญญาณเตือนเพื่อให้ผู้ปฏิบัติงานตอบสนองก่อนที่เศษซากจะปรากฏขึ้น ไม่ใช่หลังจากแกนม้วนเสร็จ
การควบคุมกระบวนการอัดขึ้นรูปจะพิจารณาได้ดีที่สุดที่ส่วนท้ายของสายการผลิต เครื่องอัดรีดที่ส่งแกนแปรผันให้กับคอยล์เลอร์เพียงแค่เคลื่อนย้ายปัญหาไปที่ปลายน้ำ ซึ่งจะกลายเป็นข้อบกพร่องของแรงดึง แกนม้วนรูปวงรี หรือพาเลทที่ถูกปฏิเสธ นั่นคือเหตุผลที่การวัดต้องเป็นไปตามผลิตภัณฑ์: เส้นผ่านศูนย์กลางและความหนาของผนังที่แม่พิมพ์ ความตึงและความยาวที่คอยล์เลอร์ และเอกลักษณ์ของใบมีดพวงที่จุดที่ ระบบจัดวางบนพาเลทด้วยหุ่นยนต์สำหรับการจัดการม้วนสายเคเบิล รับช่วงต่อ
Jiangsu Yessjet Precise Machinery สร้างอุปกรณ์การอัดขึ้นรูป การม้วน การบรรจุ และอุปกรณ์จัดเรียงพาเลทให้เป็นสายเชื่อมต่อเดียวกัน ซึ่งมีความสำคัญในบริบทนี้ ห่วงที่ยึดเส้นผ่านศูนย์กลางที่ดายและลูปที่ยึดแรงดึงที่คอยล์เลอร์จะต้องได้รับการออกแบบร่วมกัน และผู้ผลิตที่จัดหาปลายทั้งสองด้านของโซ่นั้นจะสามารถปรับจูนเข้าด้วยกันแทนที่จะโทษอีกฝ่ายหนึ่ง