LANGUAGE
โรงงานเคเบิลแห่งหนึ่งเปลี่ยนสกรูบนฉนวน PVC แข็งเมื่อสั่งอัตราส่วนการบีบอัด 4.0 ตามตรรกะที่ฟังดูสมเหตุสมผลว่าการบีบอัดที่มากขึ้นหมายถึงการหลอมละลายที่ดีขึ้น ภายในสามกะ เครื่องอัดรีดก็เพิ่มขึ้น อุณหภูมิหลอมละลายเพิ่มขึ้นประมาณ 18 °C และมีจุดที่ไหม้เกรียมไปถึงแม่พิมพ์ ไม่มีอะไรเสียหาย สกรูกำลังบีบอัดสารประกอบที่มีความหนาแน่นของการหลอมกลับคืนอยู่ในโซนป้อน และงานพิเศษก็ออกมาเป็นความร้อน
คำตอบสั้น ๆ : อัตราส่วนกำลังอัด (CR) คือปริมาตรของการเคลื่อนที่ป้อนครั้งแรกหารด้วยปริมาตรของการเคลื่อนที่ของการวัดแสงครั้งสุดท้าย ซึ่งบนสกรูที่มีระยะพิทช์คงตัวจะเกือบจะเท่ากับความลึกของช่องป้อนหารด้วยความลึกของช่องสูบจ่าย สกรูใช้งานทั่วไปอยู่ระหว่าง 2.0 ถึง 4.0 โดยทั่วไป PVC แบบแข็งจะอยู่ที่ 2.0-2.5, PVC ที่เป็นพลาสติกและ HDPE อยู่ที่ 2.5-3.5, PP ที่ 3.0-3.5 และสารประกอบที่ปราศจากฮาโลเจนที่เติมอย่างหนักมักจะเสิร์ฟโดยส่วนผสมได้ดีกว่าด้วยตัวเลขที่สูงกว่า
ส่วนด้านล่างแสดงวิธีการสร้างหมายเลขนั้น สิ่งที่ควบคุมบนสายเคเบิลอย่างเงียบๆ และวิธีการระบุหมายเลขโดยไม่ต้องสั่งสกรูตัวที่สอง
สิ่งที่อัตราส่วนการบีบอัดวัดได้จริง
สกรูแบบเต็มปีกทำงานในสามโซน โซนป้อนจะรักษาช่องทางที่ลึกและคงที่เพื่อให้เม็ดที่หลวมสามารถหล่นเข้าไปและลำเลียงไปข้างหน้าได้ การบีบอัดหรือการเปลี่ยนแปลง โซนจะเรียวลงและบีบเบดแข็งในขณะที่มันละลาย โซนสูบจ่ายจะกลับสู่ระดับความลึกที่ตื้นและคงที่ เพื่อให้ของเหลวที่หลอมละลายไปถึงแม่พิมพ์ด้วยความดันคงที่และอัตราที่คาดการณ์ได้
อัตราการบีบอัดจะเปรียบเทียบวอลุ่มแรกและสุดท้ายของวอลุ่มเหล่านั้น เนื่องจากความกว้างของระยะพิทช์และระยะระนาบคงที่บนสกรูแบบเต็มระยะมาตรฐาน อัตราส่วนปริมาตรจึงยุบเป็นอัตราส่วนความลึก: CR = H1 / H2 โดยที่ H1 คือความลึกของช่องป้อน และ H2 คือความลึกของช่องสูบจ่าย
งานทางกายภาพเบื้องหลังตัวเลขคือความหนาแน่น เม็ดเคเบิลคอมพาวด์มีความหนาแน่นรวมประมาณ 0.5 ถึง 0.7 ก./ซม.3 ในขณะที่โพลีเมอร์ชนิดเดียวกับสารหลอมอยู่ที่ประมาณ 0.9 ถึง 1.3 ก./ซม.3 วัสดุจึงต้องการการลดปริมาตรเพียง 1.6 ถึง 2.2 เท่านั้นจึงจะกลายเป็นวัสดุหลอมที่ปราศจากช่องว่าง การบีบอัดที่สูงกว่าตัวเลขดังกล่าวจะชดเชยการรั่วไหลที่ไหลเหนือพื้นที่การบิน สำหรับแรงดันที่แม่พิมพ์ต้องการ และการเปลี่ยนแปลงพฤติกรรมการป้อนแบบแบตช์ต่อแบตช์
โดยที่หมายเลขป้ายชื่ออาจทำให้เข้าใจผิดได้
อัตราส่วนความลึกใช้ได้เฉพาะกับระยะพิทช์คงที่และความกว้างของการบินคงที่เท่านั้น เมื่อเปลี่ยนระดับเสียงหรือเพิ่มอุปสรรคหรือมิกเซอร์สไตล์ Maddock อัตราส่วนที่แท้จริงจะต้องมาจากปริมาตรของช่องจริง สำหรับสกรูแบบปรับระยะพิทช์ได้ อัตราส่วนความลึกที่รวดเร็วสามารถเกินค่า CR ที่มีประสิทธิภาพได้ 10 ถึง 15 เปอร์เซ็นต์ ซึ่งเพียงพอที่จะดันสกรู PVC ออกจากหน้าต่างที่ปลอดภัย ดังนั้นเครื่องอัดรีดสายเคเบิลจึงถูกกำหนดไว้ตามสารประกอบมากกว่าต่อขนาดบาร์เรล และการวาดแบบสกรูควรระบุว่าใช้วิธีการคำนวณแบบใด
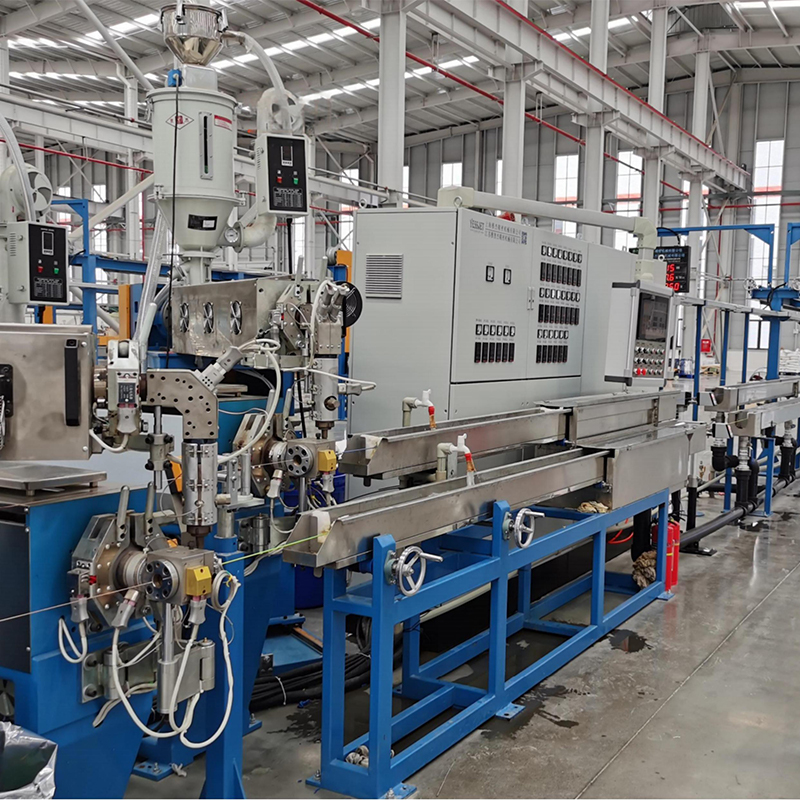
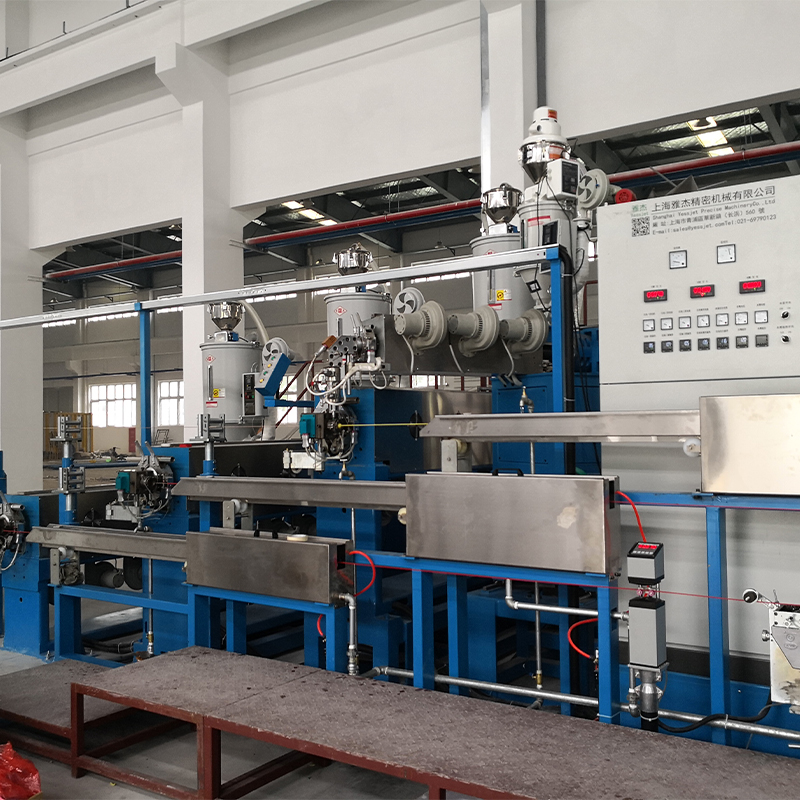 เครื่องอัดรีดสายเคเบิล PP PVC PE ประสิทธิภาพสูง ในฐานะที่เป็นอุปกรณ์หลักแบบมัลติฟังก์ชั่นสำหรับการผลิตสายเคเบิล เครื่องอัดรีดสายเคเบิล PP PVC PE ประสิทธิภาพสูง ได้รับการออกแบบมาเพื่อการอัดขึ้นรูปชั้นฉนวน... ดูผลิตภัณฑ์ →
จับคู่อัตราส่วนกับสารประกอบที่คุณเรียกใช้
สารประกอบของสายเคเบิลไม่สามารถใช้แทนกันได้ และอัตราส่วนการบีบอัดคือจุดที่ความแตกต่างนั้นกลายเป็นกลไก ตัวแปรสามตัวขับเคลื่อนตัวเลือก: ความหนาแน่นรวมลดลงเท่าใดในขณะที่วัสดุหลอมละลาย, ความร้อนจากแรงเฉือนที่โพลีเมอร์ทนได้เท่าใด และสูตรมีฤทธิ์กัดกร่อนเพียงใด
พีวีซีแข็งและพลาสติก
PVC ที่ไม่พลาสติกเป็นวัสดุที่ไวต่อแรงเฉือนมากที่สุดบนสายเคเบิล และโดยปกติจะทำงานที่ 2.0-2.5 โดยมีการเปลี่ยนผ่านที่นุ่มนวลและยาวนาน อัตราส่วนที่สูงขึ้นจะสร้างจุดร้อนในท้องถิ่นที่ปล่อยไฮโดรเจนคลอไรด์และทิ้งรอยไหม้ไว้ภายในผนังฉนวนบางๆ PVC แบบยืดหยุ่นทนได้ 2.5-3.0 แม้ว่าสารระเหยของพลาสติไซเซอร์จะทำให้โซนป้อนอาหารน่าดูก็ตาม
พีอี, เอชดีพีอี และพีพี
โพลีโอเลฟินส์มีความหนืดหลอมละลายสูงกว่าและมีพฤติกรรมการหลอมละลายที่สะอาดกว่า ดังนั้นจึงยอมรับ 2.8-3.5 โดยไม่มีข้อตำหนิ สกรูหุ้มเปลือก HDPE มักจะจับคู่อัตราส่วนนั้นกับส่วนป้อนลึกและ 25:1 ถึง 30:1 L/D เพื่อให้ไลน์สามารถทำงานได้อย่างหนักในขณะที่วัสดุหลอมยังคงเป็นเนื้อเดียวกัน
XLPE และสารประกอบที่สามารถเชื่อมขวางได้
XLPE ที่บ่มด้วยเปอร์ออกไซด์เป็นกรณีพิเศษ สารเชื่อมขวางมีความไวต่อเวลาและอุณหภูมิที่คงอยู่ ดังนั้นสกรูจะต้องสร้างแรงดันโดยไม่ทิ้งความร้อนเฉือนลงในวัสดุหลอม อัตราส่วนใกล้ 2.3-3.0 การเปลี่ยนผ่านที่ราบรื่นและการควบคุมอุณหภูมิที่เข้มงวดมีความสำคัญมากกว่าผลผลิตดิบ สารประกอบที่ใกล้กับเกณฑ์ก่อนการรักษาจะแสดงเจลและก้อนเนื้อมากกว่าที่จะละลายหมดจด
สารประกอบเติม สารหน่วงไฟ และปราศจากฮาโลเจน
การเติมสารตัวเติมสูงจะเพิ่มความหนาแน่น ลดการเปลี่ยนแปลงปริมาตรที่สกรูต้องสร้าง และทำให้หลุดร่อนไปพร้อมๆ กัน อัตราส่วน 2.5-3.5 รวมกับส่วนกั้นหรือส่วนการผสมแบบกระจายจะเต้นเพียงดันตัวเลขให้สูงขึ้น
การจับคู่แบบสกรูและลำกล้องในตระกูลเหล่านี้เป็นไปตามรูปแบบที่คาดเดาได้พอสมควร นี้ คำแนะนำเกี่ยวกับการอัดขึ้นรูป PP, PVC และ PE ที่มีประสิทธิภาพสูง ครอบคลุมชุดค่าผสมโดยละเอียดยิ่งขึ้น
การเปรียบเทียบการตั้งค่าสกรูอัดขึ้นรูปสายเคเบิลทั่วไป
การเปรียบเทียบด้านล่างเป็นการสรุปว่าผู้สร้างเครื่องอัดรีดสายเคเบิล windows ใช้งานบ่อยที่สุด ถือว่าตัวเลขเป็นจุดเริ่มต้นสำหรับใบเสนอราคาแทนที่จะเป็นค่าคงที่สากล เนื่องจากซัพพลายเออร์แบบผสมจะแก้ไขสูตรและความหนาแน่นรวมจะเคลื่อนไปพร้อมกับพวกเขา
หน้าต่างอัตราส่วนการบีบอัดทั่วไปสำหรับสายเคเบิลทั่วไป ยืนยันรูปทรงสุดท้ายกับเอกสารข้อมูลสารประกอบปัจจุบันก่อนสั่งซื้อ
สิ่งที่หมายเลขแผ่นป้ายไม่แสดง
สกรูสองตัวที่มีอัตราส่วนที่ระบุเหมือนกันไม่สามารถทำงานเหมือนกันได้ เนื่องจากเส้นจะตอบสนองต่อพลังงานและความดันมากกว่าที่จะตอบสนองต่อรูปทรงเพียงอย่างเดียว เมื่อ CR ต่ำเกินไป ฐานทึบจะไปถึงโซนสูบจ่ายเพียงบางส่วนที่ละลาย และเอาท์พุตจะแกว่งเนื่องจากชิ้นส่วนที่ยังไม่ละลายผ่านแม่พิมพ์ เมื่อค่าดังกล่าวสูงเกินไป ความไม่เสถียรแบบเดียวกันจะกลับมาในทิศทางตรงกันข้ามเมื่ออุณหภูมิหลอมละลายและแรงบิดเพิ่มขึ้น
ความหนาของผนังฉนวนเป็นตัวบ่งชี้ปัญหาทั้งสองได้เร็วที่สุด แผนภูมิด้านล่างแสดงสกรูหุ้มเปลือก PE ขนาด 65 มม. ที่ทำงานในช่วงอัตราส่วนการอัดต่างๆ ค่าจะแสดงรูปร่างของเอฟเฟกต์แทนที่จะเป็นข้อกำหนดเฉพาะสำหรับเส้นใดเส้นหนึ่ง
4.2%
ซีอาร์ 2.0
2.6%
ซีอาร์2.5
1.2%
ซีอาร์ 3.0
2.1%
ซีอาร์ 3.5
4.8%
ซีอาร์ 4.0
ตัวชี้วัดสามตัวอยู่ด้านหลังเส้นโค้งนั้น ความเสถียรของแรงดันหลอมเหลวต้องมาก่อน: ความผันผวนมากกว่าหนึ่งเปอร์เซ็นต์ที่แม่พิมพ์จะปรากฏขึ้นเมื่อความหนาของผนังกระจัดกระจาย พลังงานจำเพาะมาเป็นอันดับสอง: การบีบอัดที่ทำหน้าที่หลอมเหลวที่เป็นประโยชน์จะรักษาระดับกิโลวัตต์-ชั่วโมงต่อกิโลกรัมให้คงที่ ในขณะที่การบีบอัดที่ทำให้เกิดแรงเฉือนเพียงอย่างเดียวจะทำให้ตัวเลขสูงขึ้น การสึกหรอของสกรูเป็นอันดับสาม เนื่องจากระยะสูบจ่ายที่สึกหรอจะทำให้อัตราส่วนประสิทธิภาพเพิ่มขึ้นอย่างเงียบๆ ตลอดระยะเวลาหนึ่งปีที่ผลิต
โดยที่อัตราส่วนกำลังอัดมีน้ำหนักมากที่สุด
สกรูอัดขึ้นรูปทุกตัวมีอัตราส่วนการอัด แต่ตัวเลขนั้นมีอิทธิพลเหนือการตัดสินใจด้านคุณสมบัติในสายเคเบิลบางเส้นมากกว่าส่วนอื่น ๆ
- 36% ฉนวนและปลอกพีวีซี
- 24% PE และปลอกปลอดฮาโลเจน
- 22% ฉนวนสายไฟ XLPE
- 18% สายแลนและสายดาต้า
รูปแบบเป็นไปตามความไวแบบผสมมากกว่าระดับเสียงของสายเคเบิล PVC มีส่วนแบ่งมากที่สุดเนื่องจากหน้าต่างการประมวลผลแคบและอัตราส่วนที่ไม่ถูกต้องปรากฏขึ้นทันทีเนื่องจากการเปลี่ยนสีหรือข้อบกพร่องของพื้นผิว ตามมาด้วย PE และปลอกหุ้มที่ปราศจากฮาโลเจน ขับเคลื่อนด้วยการเสียดสีและการกระจายตัวมากกว่าความไวต่อความร้อน สกรูสายไฟ XLPE ได้รับการระบุอย่างระมัดระวังเนื่องจากสารเคมีในการเชื่อมขวางกำหนดเพดาน LAN และสายเคเบิลข้อมูลที่มีผนังบางและเป้าหมายความจุที่จำกัด ขึ้นอยู่กับความเสถียรของแรงกดเหนือสิ่งอื่นใด
สำหรับงานหุ้มฉนวน XLPE และ PE สกรูที่ระบุพร้อมกับการจัดเรียงความเย็นมักเป็นจุดเริ่มต้นที่ปลอดภัยกว่า
 เครื่องอัดรีดสายเคเบิล XLPE PE พร้อมถังน้ำหล่อเย็น เครื่องอัดรีดสายเคเบิล XLPE PE พร้อมถังเก็บน้ำนี้ได้รับการออกแบบทางวิศวกรรมสำหรับการอัดขึ้นรูปและการระบายความร้อนของสายเคเบิลหุ้มฉนวน XLPE และ PE โดยผสานรวมเครื่องอัดรีดแบบสกรูเดี่ยวที่มีความแม่นยำสูง t ... ดูผลิตภัณฑ์ →
ขั้นตอนการคัดเลือก: จากข้อมูลเชิงประกอบไปจนถึงลำดับสกรู
หกขั้นตอนในการเปลี่ยนข้อมูลประกอบให้เป็นข้อมูลจำเพาะของสกรูที่ใช้งานได้
- สอบถามผู้จัดจำหน่ายสารประกอบสำหรับความหนาแน่นรวม ความหนาแน่นของของเหลว อัตราการไหลของของเหลว และช่วงการประมวลผลที่แนะนำ อัตราส่วนความหนาแน่นรวมต่อการหลอมละลายจะกำหนดพื้นให้มีอัตราส่วนการอัดที่เหมาะสม
- กำหนดผลิตภัณฑ์ก่อนเครื่องจักร: ฉนวนหรือปลอกหุ้ม ความหนาของผนัง แถบพิกัดความเผื่อ ขนาดตัวนำ และความเร็วของสายที่คุณต้องการเดิน
- แก้ไข L/D และเอาท์พุตก่อน อัตราการบีบอัดตามมาจากความลึกของฟีดและช่องสูบจ่าย ดังนั้นการตัดสินใจแยกส่วนจะทำให้ต้องประนีประนอมในส่วนอื่น
- ตรวจสอบความยาวทรานซิชันและอัตราเฉือน ไม่ใช่แค่อัตราส่วนเท่านั้น อัตราส่วน 2.8 ที่กระจายตลอดช่วงเปลี่ยนผ่านที่ยาวนานมีพฤติกรรมแตกต่างอย่างมากจากอัตราส่วนเดียวกันที่มีความเข้มข้นในสามเที่ยวบิน
- ตัดสินใจว่าสารประกอบต้องการสิ่งกีดขวาง ส่วน Maddock หรือพินมิกเซอร์หรือไม่ สารประกอบที่เติมและมีสีเข้มข้นมักจะได้รับจากการกระจายตัวมากกว่าจากการบีบอัด
- ยืนยันระยะพิทช์ ความกว้างแผ่นกัด ความลึกเคส ค่าเผื่อการสึกหรอ และวิธีการคำนวณบนแบบร่าง และรับอัตราส่วนกำลังอัดที่มีประสิทธิภาพเป็นลายลักษณ์อักษร
เมื่อรูปทรงของสกรูได้รับการแก้ไขแล้ว เส้นส่วนที่เหลือจะต้องตรงกัน ความยาวในการทำความเย็น ความตึงเครียดในการดึงขึ้น ความสามารถในการสะสม และความเร็วของขดลวด ล้วนมาจากเอาท์พุตการหลอมเหลวที่เสถียร
 สายการอัดรีดลวดและสายเคเบิล จุดเด่น 1. นำเข้า Barrel และ Screw จากไต้หวัน มีความสามารถในการรีดสูง 2. วัสดุพลาสติกชนิดต่าง ๆ สามารถเลือกกระบอกและสกรูของตัวเองได้ เช่น PVC, PE, ... ดูผลิตภัณฑ์ →
หมายเหตุการสึกหรอ การบำรุงรักษา และการปฏิบัติตามข้อกำหนด
สกรูคือชิ้นส่วนที่สึกหรอ และอัตราส่วนกำลังอัดจะลอยไป ชั้นไนไตรด์จะสูญเสียความลึกของเคสเมื่อเทียบกับสารประกอบที่เติมไว้ และเมื่อช่องสูบจ่ายลึกลงไปสองสามในสิบของมิลลิเมตร อัตราส่วนประสิทธิผลจะลดลงและพฤติกรรมการหลอมเหลวจะเปลี่ยนไปตามไปด้วย เส้นที่มีความเสถียรในการทดสอบการใช้งานเริ่มแสดงการกระจายความหนาของผนัง และสาเหตุมักอยู่ที่สกรูมากกว่าคอมปาวน์
- วัดเส้นผ่านศูนย์กลางภายนอกของเที่ยวบินและความลึกของช่องในการปิดระบบทุกปี และเปรียบเทียบการอ่านกับภาพวาดต้นฉบับ
- ติดตามพลังงานจำเพาะต่อกิโลกรัม แนวโน้มขาขึ้นอย่างช้าๆ เป็นสัญญาณแรกสุดของการสึกหรอและการเปลี่ยนแปลงอัตราส่วนกำลังอัด
- เก็บบันทึกการวาดสกรู เกรดวัสดุ และการรักษาความร้อนไว้ด้วยกัน เพื่อให้สามารถเสนอราคาเปลี่ยนทดแทนได้โดยไม่ต้องรื้อวิศวกรรมใหม่
- ตรวจสอบโปรไฟล์การทำความร้อนของถังและการระบายความร้อนของสกรูอีกครั้งทุกครั้งที่สารประกอบเปลี่ยนแปลง ทั้งสองสามารถชดเชยขีดจำกัดทางเรขาคณิตเล็กน้อยได้โดยไม่ต้องใช้สกรูใหม่
ระยะเวลาการทำงานยังขึ้นอยู่กับเอาท์พุตดาวน์สตรีมของสกรูบัฟเฟอร์อีกด้วย ระบบสะสมและแดนเซอร์สำหรับไลน์การอัดรีดแบบต่อเนื่อง ยึดวัสดุโดยการเปลี่ยนม้วนเพื่อให้เครื่องอัดรีดไม่ต้องหยุด ซึ่งช่วยให้ประวัติการหลอมมีความสม่ำเสมอตั้งแต่เมตรแรกจนถึงเมตรสุดท้าย
อัตรากำลังอัดคือตัวเลขตัวหนึ่งที่ตัดสินว่าสกรูจะทำงานที่ใดในการหลอมละลาย จับคู่กับการเปลี่ยนแปลงความหนาแน่นและความทนทานต่อแรงเฉือนของสารประกอบ รักษาการเปลี่ยนแปลงให้นานพอที่จะละลายโดยไม่เกิดรอยไหม้ และตรวจสอบปริมาตรของช่องสัญญาณจริง แทนที่จะเชื่อถืออัตราส่วนความลึกที่นำมาจากแบบร่าง บนสายเคเบิล นั่นมักจะเป็นความแตกต่างระหว่างผนังฉนวนที่มั่นคงกับเศษซากที่เก็บไว้หนึ่งสัปดาห์