LANGUAGE
เวลา 06.40 น. สายหยุด เครื่องอัดรีด PVC ขนาด 90 มม. ที่ใช้สายไฟอาคารขนาด 2.5 ตร.มม. ที่ความเร็ว 780 ม./นาที เป็นเวลาสิบเอ็ดชั่วโมงสะดุดเนื่องจากข้อผิดพลาดของอัตราการทำความร้อน: โซน 3 อุณหภูมิอยู่ที่ 163 °C เทียบกับค่าที่ตั้งไว้ 175 °C และการรีสตาร์ททุกครั้งจะสิ้นสุดในการปิดระบบเดียวกันในอีกสี่นาทีต่อมา ทีมงานเปลี่ยนแถบทำความร้อนก่อน ไม่มีอะไรเปลี่ยนแปลง ข้อผิดพลาดที่แท้จริงคือเทอร์โมคัปเปิลอายุ 12 ปีที่มีหางปลาหลวม อ่านค่าอุณหภูมิได้ต่ำ 11 °C
เวอร์ชันสั้น: "เครื่องอัดรีดที่ให้ความร้อนไม่ร้อนในอัตราที่คาดหวัง" เป็นการทดสอบความชัน ไม่ใช่สัญญาณเตือนอุณหภูมิ ตัวควบคุมจะเปรียบเทียบความเร็วของโซนที่จะอุ่นกับความเร็วที่ควรอุ่น และจะตัดการทำงานเมื่อความชันที่วัดได้ไม่ถึงพื้นที่กำหนดไว้ ในสายการอัดขึ้นรูปสายเคเบิล เหตุการณ์ส่วนใหญ่เหล่านี้ย้อนกลับไปที่ข้อผิดพลาดในการวัดหรือการสลับพลังงาน แทนที่จะเป็นองค์ประกอบที่ไม่ทำงาน ดังนั้นการพิสูจน์เซ็นเซอร์ก่อนสัมผัสเครื่องทำความร้อนจึงช่วยประหยัดเวลาได้มากที่สุด
ความแตกต่างนั้นมาพร้อมกับป้ายราคา การวินิจฉัยฮีตเตอร์ที่ไม่ถูกต้องมีค่าใช้จ่ายหนึ่งแบนด์ หนึ่งชั่วโมง และม้วนที่เสียหาย ข้อผิดพลาดในการเดินสายไฟที่พลาดจะทำให้ไฟฟ้าดับซ้ำ เนื่องจากเทอร์โมคัปเปิลที่หลวมจะลอยไปอีกครั้งทันทีที่กระบอกถึงอุณหภูมิในการทำงานและตัวนำขยายตัว
การตรวจสอบอัตราการทำความร้อนเปรียบเทียบอะไรจริงๆ
การตรวจสอบเป็นการทดสอบตัวเองภายในวงจรอุณหภูมิ ตัวควบคุมจะสุ่มตัวอย่างอุณหภูมิโซนทุกๆ ครึ่งวินาทีถึงหนึ่งวินาที เก็บบัฟเฟอร์แบบม้วนสั้นๆ และคำนวณความชันเป็นองศาต่อวินาที ในระหว่างการอุ่นเครื่อง คาดว่าจะมีความชันขั้นต่ำ หากความชันที่วัดได้อยู่ใต้พื้นนั้นตลอดทั้งหน้าต่าง ระบบจะตัดกำลังเครื่องทำความร้อนและรายงานข้อผิดพลาด การตั้งค่าสองแบบจะกำหนดความไว: ความยาวของหน้าต่าง โดยทั่วไปคือ 10 ถึง 20 วินาที และค่าเกนขั้นต่ำที่ยอมรับได้ ขยายหน้าต่างให้กว้างเกินไปและความล้มเหลวขององค์ประกอบที่แท้จริงซ่อนอยู่ข้างใน แคบเกินไปและการโอเวอร์ช็อตปกติจะทำให้สัญญาณเตือนดังขึ้น
เนื่องจากการทดสอบจะเฝ้าดูเฉพาะความลาดชัน ข้อผิดพลาดสามประการที่แตกต่างกันมากจึงสร้างข้อความเดียวกันบน HMI ทุกประการ
อินพุตความร้อนหายไป
องค์ประกอบความร้อนแบบเปิด ฟิวส์เซมิคอนดักเตอร์แบบเป่า รีเลย์โซลิดสเตตที่ไม่นำไฟฟ้าอีกต่อไป ปลายคอนแทคเตอร์แบบหลุม ตัวตัดความร้อนสะดุด หรือโซนที่เล็กเกินไปสำหรับปริมาณงานนับจากวันที่ติดตั้ง
ความร้อนออกเร็วเกินไป
พัดลมระบายความร้อนยังคงทำงานในระหว่างการอุ่นเครื่อง มีน้ำที่แจ็คเก็ตรั่ว หัวดายที่เปิดอยู่ มวลความร้อนเย็นขนาดใหญ่ หรือประตูโรงงานที่เปิดทิ้งไว้ในฤดูหนาว เครื่องทำความร้อนก็ดี โหลดไม่ได้
การวัดไม่ถูกต้อง
เทอร์โมคัปเปิลดริฟท์, กลับขั้ว, เลือกประเภทเซ็นเซอร์ผิดในพารามิเตอร์, หางปลาหลวม, สายเคเบิลชดเชยที่เสียหาย หรือชีลด์ที่ต่อสายดินที่ปลายทั้งสองข้าง กระบอกปืนมันร้อน สัญญาณไม่ได้
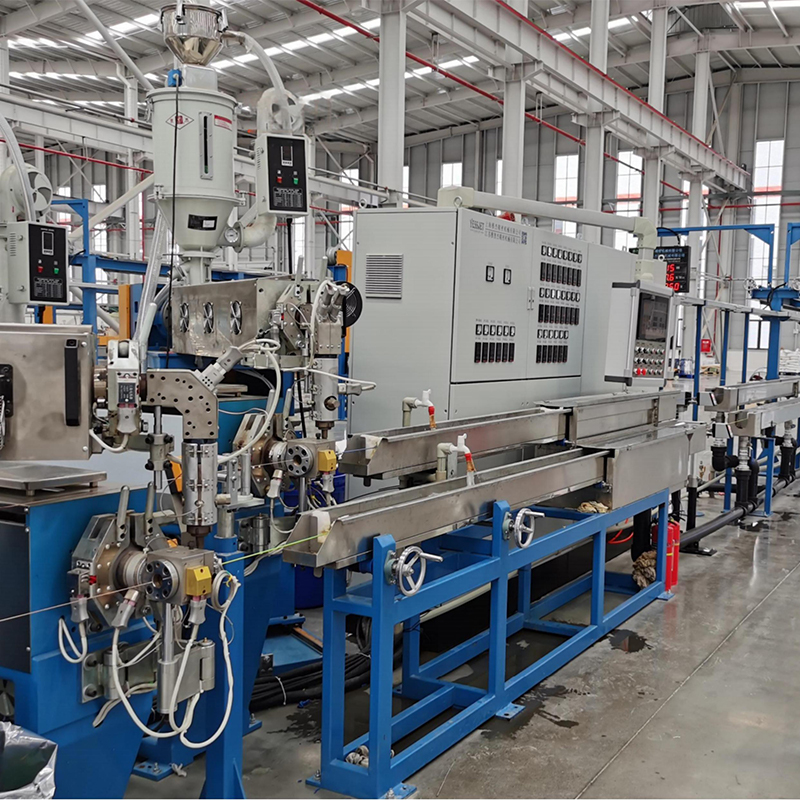
กระบอกห้าโซนทำให้แยกได้ง่าย ในเครื่องจักร เช่น เครื่องอัดรีดสายเคเบิลประสิทธิภาพสูง PE/PVC อัตโนมัติเต็มรูปแบบ ทุกโซนจะมีเทอร์โมคัปเปิลของตัวเองและหน้าต่างลาดเอียงของตัวเอง ดังนั้นเทอร์มินัลที่หลวมหนึ่งอันจะแสดงเป็นโซนที่ทำงานผิดปกติเพียงโซนเดียวในขณะที่เพื่อนบ้านจะยึดอย่างมั่นคง
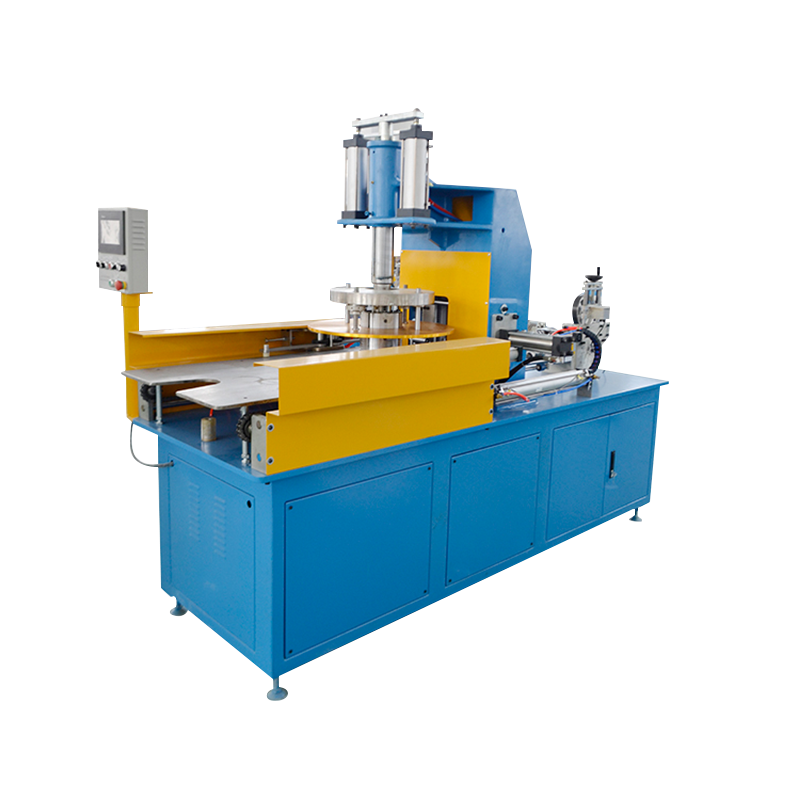
 เครื่องอัดรีดสายเคเบิลประสิทธิภาพสูง PE PVC อัตโนมัติเต็มรูปแบบ ระบบอัดขึ้นรูป PE/PVC ในตัวพร้อมการควบคุม PLC และการตรวจสอบอุณหภูมิแบบหลายโซนเพื่อการผลิตฉนวนสายเคเบิลที่มีความเสถียรและมีความแม่นยำสูง ดูผลิตภัณฑ์ →
ตัวบ่งชี้ที่ซ่อนอยู่: ข้อผิดพลาดใดมีอิทธิพลเหนือบันทึกการบริการจริง
ในเหตุการณ์ที่บันทึกไว้หลายร้อยรายการบนสายการผลิต PVC, PE และ XLPE การแยกจะไม่สมดุล แผนภูมิด้านล่างดึงมาจากตั๋วการบำรุงรักษาซึ่งสาเหตุที่แท้จริงได้รับการยืนยันด้วยการวัดแทนที่จะคาดเดา
เซ็นเซอร์ 38%
รีเลย์ 22%
องค์ประกอบ 18%
การตั้งค่า 12%
ความเย็น 10%
บัคเก็ตการวัดมีความสำคัญเนื่องจากเทอร์โมคัปเปิลทำงานล้มเหลวช้า จุดเชื่อมต่อประเภท K จะออกซิไดซ์และข้อผิดพลาดคืบคลานขึ้นสองหรือสามองศาต่อปี ซึ่งมองไม่เห็นบนแนวที่มั่นคงแต่อาจถึงแก่ชีวิตได้เมื่อหน้าต่างลาดเอียงถูกขันให้แน่นหรือมีวัสดุใหม่ร้อนขึ้น
ที่ฝากข้อมูลที่สองคือการสลับพลังงาน โซลิดสเตตรีเลย์มักจะล้มเหลวบางส่วน: อุปกรณ์ยังคงทำงานอยู่ แต่มีความต้านทานออนสูงกว่า ดังนั้นโซนจึงได้รับความร้อนประมาณ 60 เปอร์เซ็นต์ของความชันปกติ โดยผ่านการตรวจสอบที่อุณหภูมิ 120 °C และล้มเหลวที่ 170 °C ซึ่งเป็นเหตุผลว่าทำไมสัญญาณเตือนจึงมักปรากฏเฉพาะในโซนสุดท้ายหรือในช่วงเช้าที่หนาวเย็น
การรวมเซ็นเซอร์และเครื่องทำความร้อน: ข้อเสียที่วัดได้
การเลือกมักจะขึ้นอยู่กับเวลาตอบสนองต่อความเสถียร เซ็นเซอร์ที่ช้าภายในหน้าต่างลาดเอียงสั้นๆ จะทำให้เกิดข้อผิดพลาดเดียวกัน แม้ว่าฮีตเตอร์จะมีสุขภาพดีอย่างสมบูรณ์ก็ตาม
หมายเหตุ: ค่าเหล่านี้เป็นค่าตัวแทนที่วัดจากการสตาร์ทขณะเย็นบนถังขนาด 90 มม. ความคลาดเคลื่อนที่ยอมรับได้จริงจะเปลี่ยนไปตามมวลกระบอกสูบ อุณหภูมิโดยรอบ และความลึกของการใส่เซ็นเซอร์
บนสายการผลิตที่มีเอาต์พุตสูง การตัดสินใจมักจะขับเคลื่อนโดยปริมาณงานมากกว่าการแจ้งเตือน การเลือกแถบเครื่องทำความร้อนและองค์ประกอบสำหรับเครื่องจักรเหล่านั้นมีรายละเอียดเพิ่มเติมในคู่มือนี้ เครื่องอัดรีดสายเคเบิล PP/PVC/PE ประสิทธิภาพสูง .
โดยที่ Slope Faults คลัสเตอร์ทั่วทั้งผลิตภัณฑ์เคเบิล
ส่วนผสมของผลิตภัณฑ์บนพื้นโรงงานเปลี่ยนแปลงไป โดยข้อบกพร่องจะเกิดขึ้นก่อน ฉนวนบางบนสายเคเบิลข้อมูลจะตอบสนองต่อข้อผิดพลาดสองระดับ ในขณะที่ผนัง XLPE ที่หนาจะดูดซับได้มากกว่าก่อนที่จะแสดงข้อบกพร่อง
- ลวดอาคาร PVC: ร้อยละ 34
- สายไฟ XLPE: 26 เปอร์เซ็นต์
- LAN และสายข้อมูล: 18 เปอร์เซ็นต์
- สายไฟรถยนต์และอิเล็กทรอนิกส์ ร้อยละ 14
- สารประกอบอื่นๆ และสารประกอบพิเศษ: 8 เปอร์เซ็นต์
สองชิ้นแรกมีพฤติกรรมแตกต่างกัน ลวดอาคาร PVC ทำงานที่อุณหภูมิหลอมเหลวต่ำกว่า โดยที่เซ็นเซอร์ประเภท J มีอิทธิพลเหนือและความชื้นในหัวขั้วต่อเป็นสาเหตุตามปกติ สายไฟ XLPE มีความร้อนมากกว่าและดับทันทีหลังดาย ดังนั้นข้อผิดพลาดด้านอัตราความร้อนจึงรบกวนโปรไฟล์การทำความเย็นที่ทำให้เกิดความเป็นผลึกของฉนวน
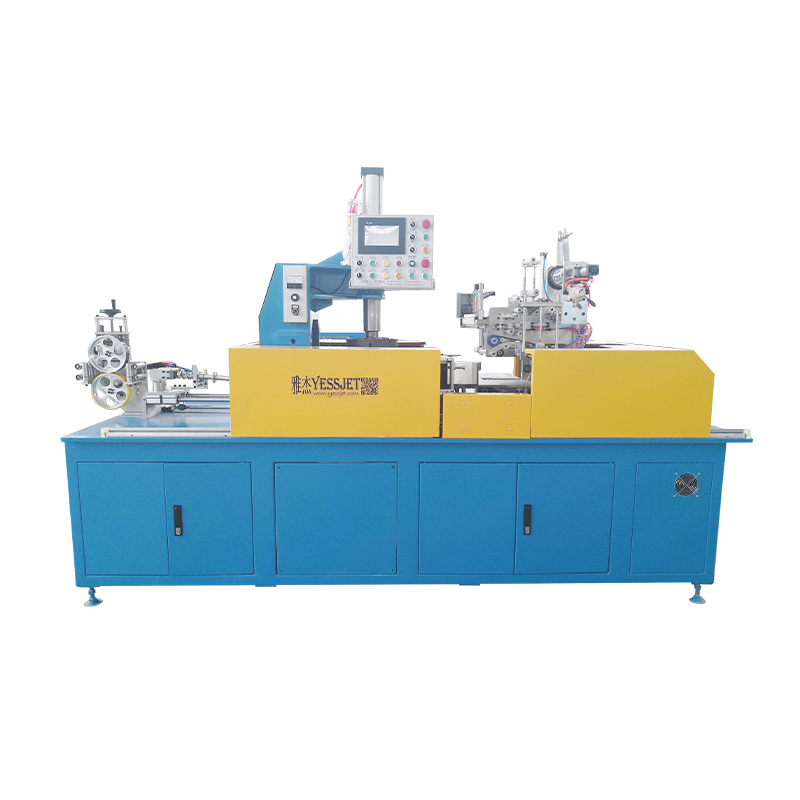
 เครื่องอัดรีดสายเคเบิล XLPE PE พร้อมถังน้ำหล่อเย็น ผสานการอัดขึ้นรูปด้วยสกรูเดี่ยว การทำความร้อนแบบควบคุมอุณหภูมิ และถังเก็บน้ำแบบหลายส่วนสำหรับฉนวนสายเคเบิล XLPE/PE อย่างต่อเนื่อง พร้อมการระบายความร้อนและการควบคุมความหนาที่เสถียร ดูผลิตภัณฑ์ →
ลำดับการซ่อมแซมห้าขั้นตอนและค่าใช้จ่ายแต่ละขั้นตอน
ทำงานตามลำดับนี้และพบข้อบกพร่องส่วนใหญ่ได้ภายในเวลาไม่ถึงสี่สิบนาที โดยไม่ต้องเปิดแถบทำความร้อนแม้แต่เส้นเดียว
- พิสูจน์การอ่าน ยึดมิเตอร์ที่ปรับเทียบแล้วไว้ที่หัวขั้วต่อแล้วเปรียบเทียบกับ HMI ความไม่ลงรอยกันตั้งแต่สิบองศาขึ้นไปกับเซ็นเซอร์หรือสายไฟ ไม่ใช่องค์ประกอบ
- ตรวจสอบเส้นทางไฟฟ้า วัดกระแสที่ขาแต่ละข้างระหว่างวอร์มอัพ โซนที่ดีจะดึงกระแสน้ำที่เสถียร รีเลย์ที่ชำรุดจะแสดงกระแสไฟที่ลดลงเมื่อโซนร้อน
- ตรวจสอบการสูญเสียความร้อน พัดลมทำงานระหว่างวอร์มอัพ หัวดายเปิดอยู่ มีน้ำรั่วเข้าไปในแจ็คเก็ต ถังเย็น ประตูเปิด
- ตรวจสอบพารามิเตอร์ ประเภทเซนเซอร์ หน้าต่างความชัน อัตราขยายขั้นต่ำ และขีดจำกัด PID คอนโทรลเลอร์ที่สับเปลี่ยนจากเครื่องอื่นมักจะมีเซนเซอร์ประเภทอื่นในการกำหนดค่า
- ปรับจูนดาวน์สตรีมอีกครั้ง หลังจากที่เซ็นเซอร์เปลี่ยน อุณหภูมิหลอมเหลวจะเปลี่ยนไปเล็กน้อย ดังนั้นควรตรวจสอบความตึงและเส้นผ่านศูนย์กลางก่อนปล่อยใบมีดพวง
ขั้นตอนสุดท้ายนั้นเป็นขั้นตอนที่ทีมงานส่วนใหญ่ข้ามไป เมื่อความร้อนที่ป้อนเข้ามามีความเสถียร ความหนืดหลอมละลายจะตกลง และแรงดึงที่ปลายน้ำจะต้องคงที่ตลอดทุกการเปลี่ยนแปลงความเร็ว ซึ่งเป็นสิ่งที่ระบบควบคุมแรงตึงโดยเฉพาะถูกสร้างขึ้นมาเพื่อคงไว้
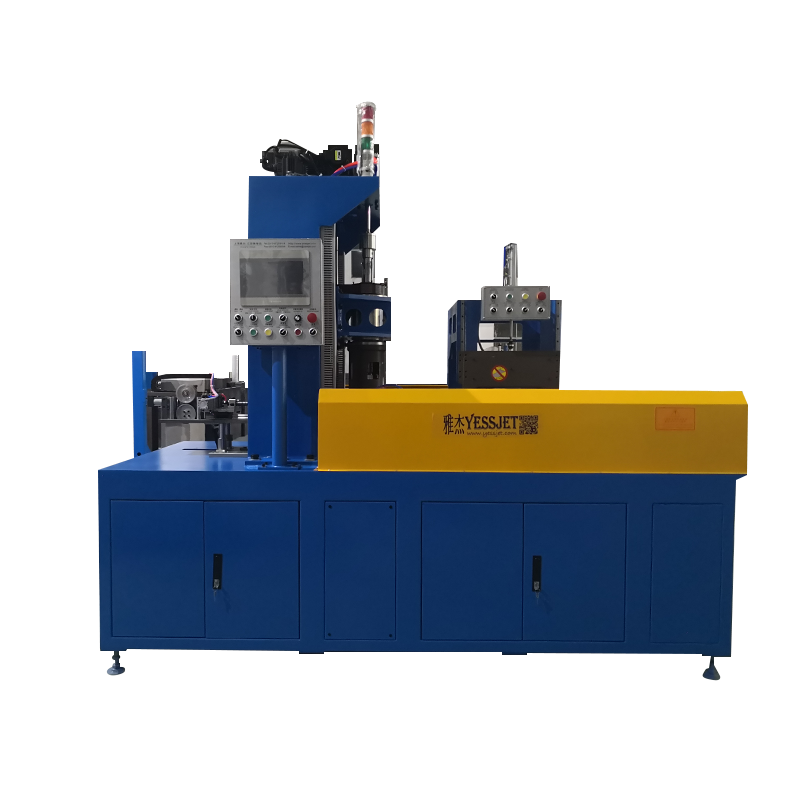
 ระบบควบคุมความตึงของสายไฟเพื่อการม้วนที่มั่นคง อุปกรณ์เสริมควบคุมความตึงแบบเรียลไทม์สำหรับการพันสายเคเบิล ช่วยป้องกันการยืดหรือม้วนหลวม และรักษาแรงดึงปลายน้ำที่สม่ำเสมอระหว่างการเปลี่ยนแปลงความเร็ว ดูผลิตภัณฑ์ →
การซ่อมแซมปฏิกิริยา
หนึ่งชั่วโมงโดยไม่ได้วางแผนไว้บนเส้นขนาด 90 มม. บวกกับรอกที่เสียหนึ่งอัน ทำซ้ำทุกๆ สี่ถึงหกสัปดาห์ในขณะที่เซ็นเซอร์ดริฟท์ยังคงทำงานอยู่ ค่าใช้จ่ายซ่อนอยู่ในเศษการรีสตาร์ท ไม่ใช่ในอะไหล่
โปรแกรมที่วางแผนไว้
การสอบเทียบประจำปี การสแกนอินฟราเรดทุกเดือน และเทอร์โมคัปเปิลและสายรัดสำรองบนชั้นวาง พบข้อผิดพลาดที่จุดจอดตามกำหนดเวลา เมื่อการซ่อมแซมสองชั่วโมงไม่มีค่าใช้จ่ายใดๆ
ช่วงเวลาการบำรุงรักษาและบันทึกที่ยังคงอยู่จากการตรวจสอบ
ความผิดปกติของความลาดชันเป็นอาการที่ตอบแทนความสนใจตามปกติ ช่วงเวลาเหล่านี้ครอบคลุมความล้มเหลวส่วนใหญ่ที่บันทึกไว้ในอุปกรณ์อัดรีดสายเคเบิล
- รายเดือน: การสแกนอินฟราเรดของแผงขั้วต่อและการเชื่อมต่อรีเลย์บนโซนโหลด โดยมองหาการเพิ่มขึ้นเหนือเส้นฐานโดยรอบ
- รายไตรมาส: ตรวจสอบแรงบิดบนขั้วต่อแถบตัวทำความร้อนตามตัวเลขของผู้ผลิต เนื่องจากการหมุนเวียนด้วยความร้อนจะทำให้ขั้วต่อคลายออกอย่างต่อเนื่อง
- เป็นประจำทุกปี: การสอบเทียบเทอร์โมคัปเปิลทุกโซนแบบสามจุดและการเปลี่ยนสิ่งใดๆ ที่ลอยเกินสามองศา
- ทุกปี: ทดสอบการตัดการทำงานของแผงตัดความร้อน และการตรวจสอบว่าการป้องกันอุณหภูมิเกินทำงานโดยไม่ขึ้นอยู่กับวงจรควบคุม
- อย่างต่อเนื่อง: บันทึกลายเซ็นปัจจุบันของโซน เพื่อให้มองเห็นแนวโน้มการเบี่ยงเบนได้หลายสัปดาห์ก่อนที่จะปิดตัวลง
ด้านการปฏิบัติตามกฎระเบียบมีความสำคัญมากกว่าที่ผู้ปฏิบัติงานส่วนใหญ่คาดหวัง เครื่องจักรที่จัดส่งไปยังยุโรปหรืออเมริกาเหนือจะต้องแสดงให้เห็นว่าตัวจำกัดความปลอดภัยไม่ขึ้นอยู่กับเทอร์โมคัปเปิลควบคุม และสามารถจัดทำบันทึกการทดสอบได้ตามคำขอ เอกสารการสอบเทียบ วันที่เปลี่ยนชิ้นส่วน และบันทึกการทดสอบการตัดออกเป็นหลักฐาน และมีราคาย่อมเยาที่จะเก็บไว้หากพฤติกรรมเริ่มต้นขึ้นเมื่อติดตั้งเครื่องจักร
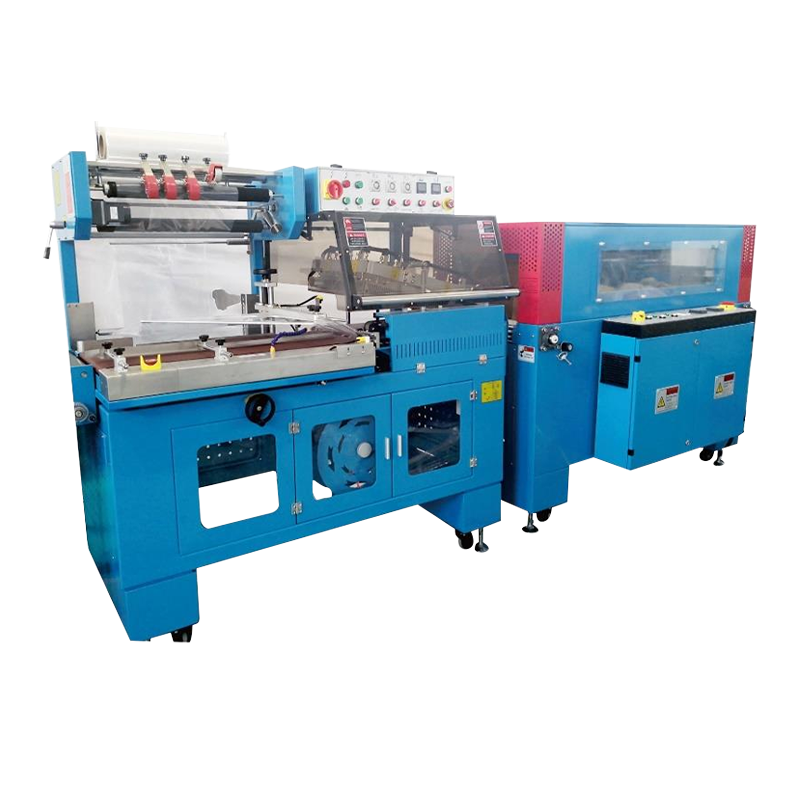
หากสายไม่สามารถหยุดเพื่อเปลี่ยนเซ็นเซอร์ได้จริงๆ ตัวสะสมที่เก็บข้อมูลจะซื้อเวลาสองสามนาทีที่จำเป็นในการเปิดหัวเทอร์มินัลในขณะที่เครื่องอัดรีดยังคงหมุนอยู่: ระบบสะสมและแดนเซอร์สำหรับไลน์การอัดรีดแบบต่อเนื่อง กักเก็บวัสดุได้มากพอที่จะเชื่อมการหยุดชะงักระยะสั้นโดยไม่ต้องรีสตาร์ทเครื่องอีกครั้ง
ถือว่า "เครื่องอัดรีดเครื่องทำความร้อนไม่ร้อนในอัตราที่คาดหวัง" เป็นคำถามการวัดก่อน คำถามเรื่องกำลังข้อที่สอง และคำถามเรื่องเครื่องทำความร้อนเป็นคำถามสุดท้าย ลำดับนั้นตรงกับจุดที่เกิดข้อบกพร่องจริง และจะเปลี่ยนการหยุดรถสี่ชั่วโมงเป็นการตรวจสอบสี่สิบนาที