LANGUAGE
โรงงานผลิตสายเคเบิลแห่งหนึ่งดำเนินการแจ็คเก็ตบนโพลีเอทิลีนความหนาแน่นต่ำเชิงเส้นโดยมีโครงถังเหลือจากคำสั่งซื้อ แอลดีพีอี ภายในครึ่งชั่วโมง ความดันหลอมเหลวเพิ่มขึ้น พื้นผิวดูขุ่นมัว และผู้ทดสอบประกายไฟเริ่มบันทึกข้อผิดพลาด ไม่มีอะไรในบรรทัดเสียหาย เรซินจะละลายที่อุณหภูมิที่แตกต่างจากอุณหภูมิที่เขียนไว้
บรรทัดล่าง: จุดหลอมเหลวของ Lแอลดีพีอี อยู่ที่ประมาณ 120 ถึง 128 °C โดยเป็นจุดสูงสุดของ DSC โดยประมาณ 10 ถึง 15 °C เหนือ LDPE และ 8 ถึง 12 °C ต่ำกว่า เอชดีพีอี การหลอมเริ่มต้นที่อุณหภูมิใกล้ 105 ถึง 112 °C และสิ้นสุดที่ประมาณ 130 °C ช่วงดังกล่าวจะกำหนดอุณหภูมิโซนป้อน ความดันหลอมเหลวที่คาดหวัง และปริมาณเจลที่ยังไม่ละลายสามารถอยู่รอดในผนังฉนวนได้ ไม่ใช่ตัวเลขเดียว
ส่วนต่างๆ ด้านล่างจะกล่าวถึงที่มาของตัวเลข วิธีเปลี่ยนตัวเลือกของคอมโนเมอร์ และวิธีการแปลงตัวเลขดังกล่าวให้เป็นการตั้งค่าถัง การควบคุมแรงตึง และกฎการตรวจสอบขาเข้าที่ยึดถืออยู่บนเส้นวิ่ง
จุดหลอมเหลวของ LLDPE แท้จริงแล้วคืออะไร
ดิฟเฟอเรนเชียลสแกนนิงแคลอริเมทรีรายงานว่าการหลอมเหลวเป็นเส้นโค้ง ไม่ใช่จุด ในการทำความร้อนครั้งที่สอง LLDPE มาตรฐานจะแสดงการเริ่มต้นที่คาดการณ์ไว้ใกล้กับ 105 ถึง 112 °C จุดสูงสุดระหว่าง 120 ถึง 128 °C และกลับสู่ค่าพื้นฐาน 128 ถึง 135 °C ซัพพลายเออร์อ้างอิงถึงจุดสูงสุดเพราะมันเกิดขึ้นซ้ำๆ ได้ดีจากห้องปฏิบัติการหนึ่งไปยังอีกห้องปฏิบัติการหนึ่ง แต่การโจมตีคือตัวเลขที่สำคัญเมื่อมีการตั้งค่าโซนฟีด
จุดสูงสุดของ DSC ฮีตที่สอง
120 ถึง 128 °C สำหรับเกรดบิวทีน เฮกซีน และออคทีนทั่วไปที่ 10 °C/นาที ตาม ASTM D3418 หรือ ISO 11357-3
เริ่มละลาย
105 ถึง 112 องศาเซลเซียส การละลายบางส่วนเริ่มต้นที่นี่ ดังนั้นนี่คือตัวเลขที่ต้องคำนึงถึงเมื่อเขียนโปรไฟล์ถังเบียร์
จุดอ่อนตัวของไวแคต
88 ถึง 100 องศาเซลเซียส โดยอธิบายถึงความแข็งภายใต้ภาระ ไม่ใช่การหลอมละลาย และการใช้เป็นจุดกำหนดของการหลอมเหลวทำให้เกิดการเพิ่มขึ้นอย่างรวดเร็ว
อุณหภูมิหลอมเหลวในทางปฏิบัติ
ที่อุณหภูมิ 190 ถึง 220 °C ที่แม่พิมพ์ และสูงกว่าจุดสูงสุดประมาณ 60 ถึง 90 °C ดังนั้นโพลีเมอร์จึงละลายอย่างสมบูรณ์และเป็นเนื้อเดียวกัน
ความหนาแน่นเคลื่อนจุดสูงสุดอย่างคาดเดาได้ เกรดระหว่าง 0.915 ถึง 0.922 g/cm³ ซึ่งเป็นเกรดที่ใช้สำหรับฟิล์มยืดหยุ่นและแจ็คเก็ตเคเบิล หลอมละลายที่อุณหภูมิใกล้ 120 ถึง 123 °C เกรดระหว่าง 0.926 ถึง 0.940 ก./ซม.³ ดันจุดสูงสุดไปที่ 126 ถึง 130 °C และทำงานใกล้กับ เอชดีพีอี มากขึ้นในโซนการบีบอัด
เหตุใด LLDPE จึงละลายเกินกว่า LDPE
ความแตกต่างมาจากสถาปัตยกรรมแบบแตกแขนง LDPE ผลิตภายใต้แรงดันสูงและมีกิ่งก้านยาวอยู่บนแกนหลัก กิ่งก้านเหล่านั้นใหญ่เกินกว่าจะเข้าไปในโครงตาข่ายคริสตัลได้ ดังนั้นจึงขัดขวางการเติบโตของคริสตัลและคงความเป็นผลึกไว้ที่ประมาณ 35 ถึง 45 เปอร์เซ็นต์ LLDPE ผลิตขึ้นโดยมีตัวเร่งปฏิกิริยาประสานงาน ดังนั้นกระดูกสันหลังของมันจึงเป็นเส้นตรงและมีคาร์บอนเพียง 2-6 กิ่งสั้นๆ เท่านั้นที่ห้อยอยู่ กิ่งก้านสั้นก็แยกออกจากโครงตาข่ายเช่นกัน แต่ส่วนที่เป็นเส้นตรงระหว่างกิ่งก้านเหล่านั้นจะพับเป็นแผ่นได้อย่างมีประสิทธิภาพมากกว่ามาก ความเป็นผลึกเพิ่มขึ้นเป็นประมาณ 45 ถึง 55 เปอร์เซ็นต์ และจุดหลอมเหลวสูงสุดก็เพิ่มขึ้นตามไปด้วย
การกระจายน้ำหนักโมเลกุลช่วยเสริมผลกระทบ LLDPE มีการกระจายตัวที่แคบกว่าและไม่มีการแตกแขนงของสายโซ่ยาว ดังนั้นจึงมีการตัดเฉือนน้อยกว่า LDPE อย่างเห็นได้ชัด ที่ดัชนีการหลอมเหลวเดียวกันนั้น ต้องการแรงบิดของสกรูมากขึ้น สร้างแรงดันแม่พิมพ์ที่สูงขึ้น และแสดงความแข็งแรงของการหลอมละลายที่ต่ำกว่าและการบวมตัวของแม่พิมพ์น้อยลง สกรูที่ปรับให้เหมาะกับ LDPE มักจะมีประสิทธิภาพต่ำกว่าบน LLDPE แม้ว่าอุณหภูมิของโซนทุกโซนจะถูกต้องอยู่แล้วก็ตาม
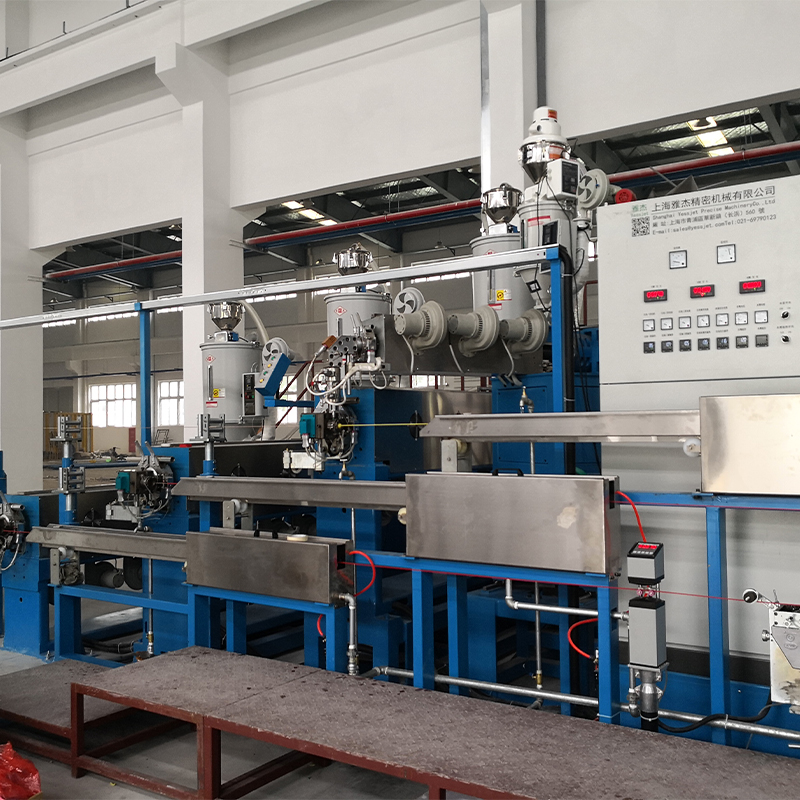 เครื่องอัดรีดสายเคเบิล PVC PE อัตโนมัติเต็มรูปแบบสำหรับฉนวนและแจ็คเก็ต ระบบการอัดขึ้นรูปแบบบูรณาการสำหรับฉนวนและแจ็คเก็ตสายเคเบิล PE และ PVC เหมาะสมเมื่อการออกแบบสกรูและเส้นต้องตรงกับการประมวลผลโพลีเอทิลีนที่มีความต้องการสูง ดูผลิตภัณฑ์ →
ข้อมูลการหลอมละลายแบบเกรดต่อเกรด
การเปรียบเทียบด้านล่างครอบคลุมตระกูลโพลีเอทิลีนสี่ตระกูลที่ปรากฏบ่อยที่สุดบนสายเคเบิลและสายฟิล์ม ช่วงต่างๆ ครอบคลุมเกรดเชิงพาณิชย์ พื้นที่เฉพาะสามารถนั่งตรงไหนก็ได้ในนั้น
ตัวบ่งชี้ที่ซ่อนอยู่เบื้องหลังตัวเลขที่หลอมละลายตัวเดียว
แผ่นข้อมูลมักจะแสดงรายการจุดสูงสุดเดียว แผนภูมิด้านล่างแสดงสิ่งที่ตัวเลขนั้นซ่อนไว้: จุดสูงสุดจะเคลื่อนที่ได้ถึง 15 °C ขึ้นอยู่กับโคโมโนเมอร์อัลฟ่า-โอเลฟินที่ใช้ แม้ว่าความหนาแน่นและดัชนีการหลอมจะดูเหมือนกันก็ตาม
สัญญาณอีกสองสัญญาณซ่อนอยู่ในเส้นโค้ง ความร้อนสูงสุดและความร้อนที่สองอาจแตกต่างกัน 2-4 องศา และมีเพียงความร้อนที่สองเท่านั้นที่สะท้อนตัวเรซิน ความกว้างสูงสุดก็มีความสำคัญเช่นกัน: ช่วงการหลอมเหลวที่กว้างชี้ไปที่การกระจายองค์ประกอบที่กว้างและความเสี่ยงของเจลที่สูงขึ้น ในขณะที่จุดสูงสุดที่คมชัดที่ 3 ถึง 5 องศา บ่งชี้ถึงเกรดของเมทัลโลซีนที่สม่ำเสมอ การเปลี่ยนแปลงสององศาระหว่างล็อตของซัพพลายเออร์มักจะเท่ากับการเปลี่ยนแปลงความหนาแน่น 0.002 ถึง 0.003 กรัม/ซม.³ ซึ่งเพียงพอที่จะเคลื่อนแรงดันหลอมเหลวได้หลายบาร์
เปลี่ยนจุดหลอมเหลวเป็นการตั้งค่าบาร์เรล
เมื่อทราบการโจมตีและจุดสูงสุดแล้ว โปรไฟล์จะเขียนเอง โซนป้อนจะอยู่ต่ำกว่าจุดเริ่มต้นมาก ดังนั้นเบดแข็งจึงลำเลียงต่อไป โซนอัดจะข้ามช่วงการหลอมเหลว และโซนสูบจ่ายจะทำงานให้เสร็จเหนือจุดสูงสุด
- โซนป้อน: 150 ถึง 170 °C ต่ำกว่าที่เริ่มมีอาการประมาณ 40 ถึง 50 °C เพื่อป้องกันการละลายและการพลุ่งพล่านก่อนเวลาอันควร
- โซนการบีบอัด: 185 ถึง 205 °C ซึ่งโครงสร้างผลึกส่วนใหญ่หายไปและการหลอมละลายจะหนาแน่นขึ้น
- โซนสูบจ่าย: 200 ถึง 215 °C สำหรับการทำให้เป็นเนื้อเดียวกันและการสร้างแรงดัน
- อะแดปเตอร์และครอสเฮด: 200 ถึง 220 °C โดยมีครอสเฮดของสายเคเบิลมักจะอยู่ที่ปลายด้านล่างเพื่อจำกัดการหย่อนก่อนรางระบายความร้อน
อุณหภูมิหลอมเหลวที่แม่พิมพ์ควรอยู่ระหว่าง 200 ถึง 220 °C อุณหภูมิต่ำกว่า 180 °C ประมาณ 180 °C และเจลที่ยังไม่ละลายจะคงอยู่ในผนัง โดยปรากฏเป็นตำหนิบนพื้นผิวหรือจุดอ่อนในการทดสอบประกายไฟ เมื่ออุณหภูมิสูงกว่า 250 °C และออกซิเดชั่นจะเร่ง ระยะเวลาการคงตัวจะมีความสำคัญ และการก่อตัวของเจลจะเพิ่มขึ้น แม้ว่าในทางเทคนิคแล้วเรซินจะยังมีความเสถียรก็ตาม
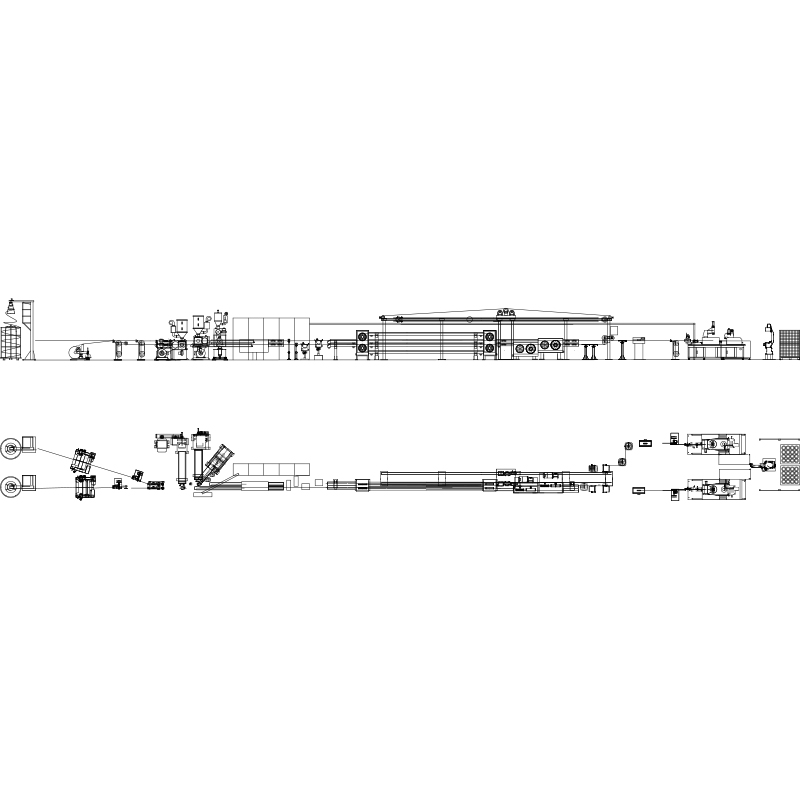 สายการอัดรีดลวดและสายเคเบิลอัตโนมัติพร้อมระบบควบคุมอุณหภูมิ PLC สายการผลิตแบบรวมสำหรับฉนวนหรือปลอกหุ้มสายไฟ พร้อมสกรูและกระบอกนำเข้า การควบคุม PLC และการควบคุมอุณหภูมิที่แม่นยำเพื่อการอัดขึ้นรูปที่มั่นคง ดูผลิตภัณฑ์ →
ความแข็งแรงหลอมละลายต่ำคือครึ่งหลังของเรื่องราว LLDPE คงรูปร่างได้ไม่ดีหลังจากออกจากแม่พิมพ์ ดังนั้นการควบคุมเส้นผ่านศูนย์กลางจึงขึ้นอยู่กับการดึงและการม้วนที่มั่นคงอย่างมาก แทนที่จะใช้รูปทรงของแม่พิมพ์เพียงอย่างเดียว ระบบสะสมและแดนเซอร์สำหรับไลน์การอัดรีดแบบต่อเนื่อง ดูดซับการเปลี่ยนแปลงความเร็วระหว่างการเปลี่ยนรอก และรักษาความตึงให้คงที่ในขณะที่ของเหลวที่หลอมละลายเย็นลง
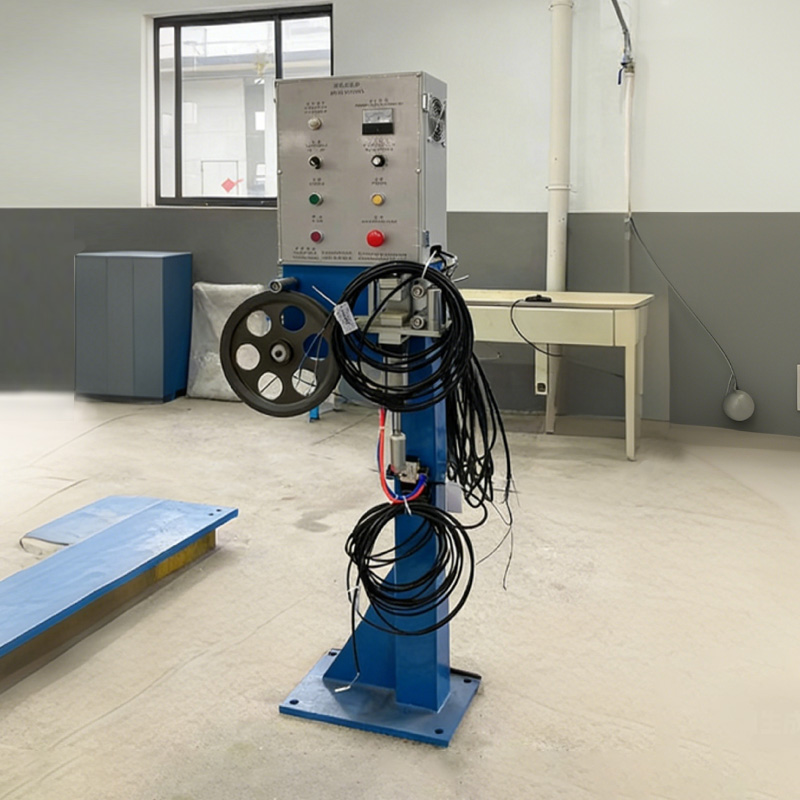 ระบบควบคุมความตึงของสายไฟเพื่อการม้วนที่มั่นคง ระบบอุปกรณ์เสริมที่ควบคุมความตึงของสายเคเบิลในระหว่างการพันเพื่อป้องกันการยืด การพันหลวม และความยุ่งเหยิง รองรับคุณภาพของสายเคเบิลที่สม่ำเสมอ ดูผลิตภัณฑ์ →
ปริมาณ LLDPE จะไปอยู่ที่ไหนจริงๆ
เคเบิลและสายไฟถือเป็นส่วนเล็กๆ ของการบริโภค LLDPE ทั่วโลก บริบทดังกล่าวมีความสำคัญเมื่อซัพพลายเออร์เปลี่ยนเกรด จัดสรรกำลังการผลิตใหม่ หรือเมื่อโรงงานเจรจาการจัดสรรเรซินกับผู้ผลิตฟิล์ม
- ฟิล์มและบรรจุภัณฑ์ รวมทั้งฟิล์มยืดและฟิล์มเกษตรกรรม ประมาณร้อยละ 62
- บทความที่ฉีดขึ้นรูป: ประมาณร้อยละ 12
- การปั้นแบบหมุน: ประมาณ 9 เปอร์เซ็นต์
- ฉนวนสายเคเบิลและสายไฟ แจ็กเก็ตและสารประกอบ: ประมาณ 7 เปอร์เซ็นต์
- ท่อ ท่อร้อยสาย และการอัดขึ้นรูปอื่นๆ ประมาณร้อยละ 5
- มาสเตอร์แบทช์ กาว และเบ็ดเตล็ด: ประมาณ 5 เปอร์เซ็นต์
การคัดเลือกและลำดับการเริ่มต้น
ลำดับการดำเนินการที่ทำซ้ำได้จะป้องกันไม่ให้การเปลี่ยนแปลงกลายเป็นการดำเนินการที่สนใจ
- ดึงเส้นโค้ง DSC จริงสำหรับล็อต ไม่ใช่แค่จุดสูงสุดในเอกสารข้อมูล และยืนยันอุณหภูมิที่เริ่มต้น
- จับคู่ความหนาแน่นและโคโมโนเมอร์กับการใช้งานขั้นสุดท้าย: เกรดแจ็คเก็ตแบบยืดหยุ่นใกล้ 0.920 ก./ซม.³ โครงสร้างที่แข็งขึ้นถึง 0.935 ก./ซม.3
- ตั้งค่าโซนป้อน 40 ถึง 50 °C ต่ำกว่าจุดเริ่มต้นที่วัดได้ จากนั้นเพิ่มโซนการบีบอัดและสูบจ่ายเป็นขั้นตอน
- รักษาอุณหภูมิหลอมละลายและความดันหลอมให้คงที่เป็นเวลาอย่างน้อยสิบนาทีก่อนที่จะสัมผัสความเร็วของเส้น
- ตรวจสอบคุณภาพผนังด้วยการทดสอบประกายไฟหรือจำนวนเจลในช่วงสามสิบนาทีแรก ขณะที่เครื่องยังคงขยายตัวเนื่องจากความร้อน
- บันทึกโปรไฟล์ถัง อุณหภูมิหลอมละลาย และหมายเลขล็อตเรซินไว้ด้วยกัน เพื่อให้งานที่เหมือนกันชิ้นถัดไปเริ่มต้นจากจุดที่ทราบ
หมายเหตุการทดสอบ การบำรุงรักษา และการปฏิบัติตามข้อกำหนด
ข้อมูลจุดหลอมเหลวจะมีประโยชน์ก็ต่อเมื่อการวัดมีความน่าเชื่อถือเท่านั้น ปรับเทียบเซลล์ DSC อีกครั้งด้วยอินเดียมที่อุณหภูมิ 156.6 °C และตรวจสอบเส้นพื้นฐานอย่างน้อยปีละครั้ง เนื่องจากค่าคงที่ของเซลล์แบบเลื่อนจะเลื่อนทุกจุดสูงสุดที่รายงานหนึ่งหรือสององศา เทอร์โมคัปเปิลแบบท่อสมควรได้รับความสนใจเช่นเดียวกัน: ข้อผิดพลาดห้าองศาในเขตการวัดแสงจะเปลี่ยนโปรไฟล์ที่แท้จริงมากกว่าการเปลี่ยนแปลงล็อตเรซินส่วนใหญ่
การจัดเก็บตรงไปตรงมา LLDPE ไม่ดูดความชื้นและโดยปกติไม่จำเป็นต้องทำให้แห้ง แต่ต้องการการป้องกันจากรังสี UV และการปนเปื้อนข้ามด้วย PVC ซึ่งจำเป็นต้องมีสารประกอบในการไล่อากาศที่เหมาะสมเมื่อเปลี่ยนแทนแทนที่จะใช้การชะล้างแบบตรง สำหรับผลิตภัณฑ์เคเบิล ข้อมูลการหลอมรองรับการตรวจสอบขาเข้าและการตรวจสอบย้อนกลับของล็อต ในขณะที่สินค้าสำเร็จรูปยังคงต้องผ่านการทดสอบประกายไฟ แรงดึง และการยืดตัว
ในด้านกระบวนการ การตรวจสอบแนวโน้มแรงดันหลอมเหลว โหลดมอเตอร์ และจำนวนเจลเป็นประจำจะตรวจจับปัญหาการหลอมเหลวก่อนที่จะถึงมือลูกค้า ในกรณีที่มีการอัพเกรดสายการผลิตแทนที่จะเปลี่ยน การตั้งค่าเครื่องอัดรีดที่ได้รับการตรวจสอบอาจมีค่ามากกว่าสกรูตัวใหม่ และ คู่มือเครื่องอัดรีดสายเคเบิล PE และ PVC ประสิทธิภาพสูง ครอบคลุมการตรวจสอบเชิงปฏิบัติที่มาพร้อมกับบทวิจารณ์นั้น